





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

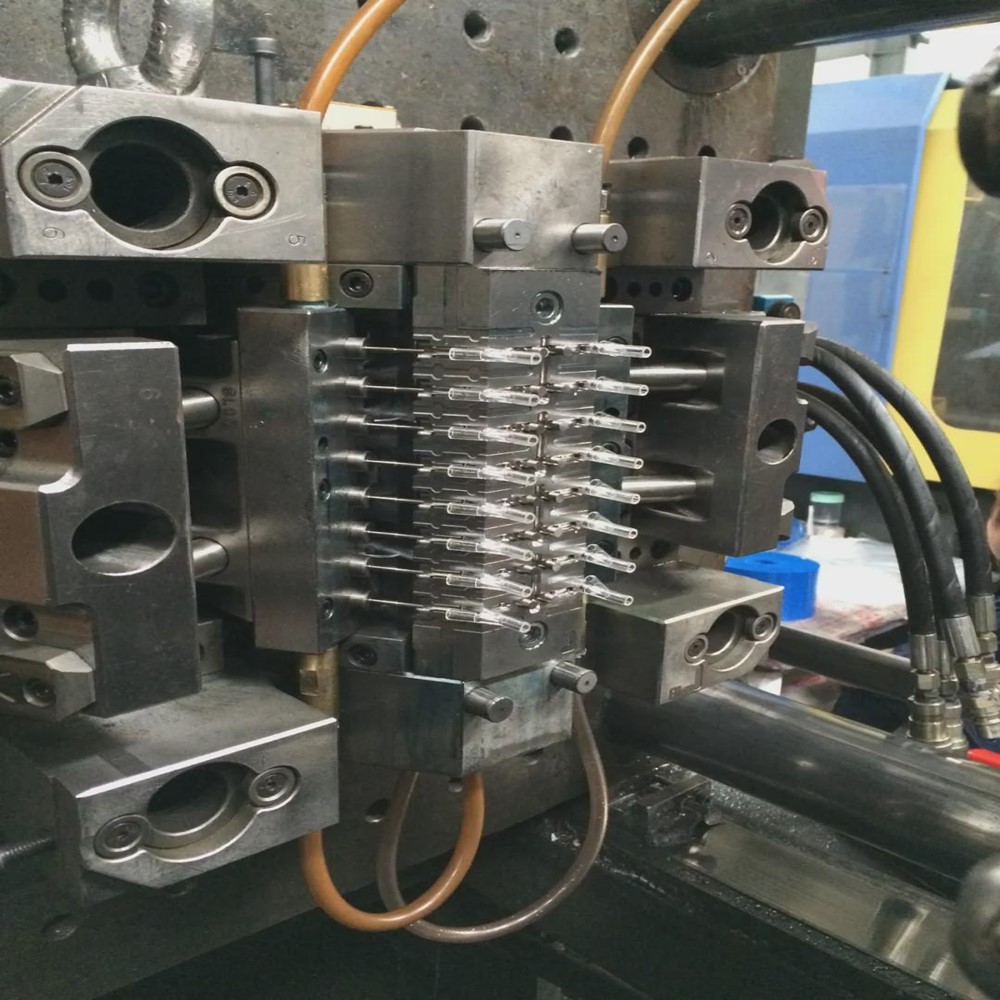
1.1 Padronizar as operações de manutenção de moldes, garantir a produção normal de moldes, reduzir falhas e problemas de qualidade e prolongar a vida útil dos moldes.
2.1 Este sistema se aplica a todos os moldes produzidos em massa no departamento de moldagem por injeção da empresa.
Deve ser realizada de acordo com os itens especificados no “Formulário de Registro Diário de Manutenção de Moldes do Departamento de Moldagem por Injeção”, e registrada com veracidade após a manutenção do turno da manhã. Os conteúdos específicos são os seguintes:
Item de manutenção | Pontos de Operação | Precauções |
Limpeza de superfície | Verifique a superfície dos moldes macho e fêmea, remova detritos e sujeira | Limpe com um pano de algodão limpo para evitar arranhar a superfície do molde |
Inspeção de Componentes | Verifique se as molas, pinos ejetores e controles deslizantes funcionam normalmente; observar perigos potenciais | Pare a máquina imediatamente se forem encontradas anormalidades |
Hidrovia e Lubrificação | Confirme se a água de resfriamento está desobstruída; aplique manteiga nas peças móveis, como pinos ejetores, controles deslizantes, pilares-guia e mangas-guia | Use uma quantidade adequada de graxa lubrificante para evitar transbordamento excessivo |
Verificação de produção | Após a manutenção, retome a produção e compare com amostras de mais de 3 moldes consecutivos para confirmar se a condição do produto é boa | Se houver um desvio, verifique o status do molde antes da reprodução |
Tonelagem do equipamento | Ciclo de Manutenção (Moldes de Produção) | Conteúdo principal de manutenção |
100T-150T | Cada 30.000 moldes | 1. Limpe o ambiente circundante antes da desmontagem para evitar instalação incorreta ou falta de instalação de ferramentas e acessórios;2. Marque os números de inserção antes da desmontagem para evitar confusão;3. Limpe a superfície de partição e as ranhuras de exaustão e adicione exaustão às peças presas a gás;4. Verifique se as molas, pinos ejetores e controles deslizantes estão presos, queimados ou quebrados e repare-os a tempo;5. Limpe a sujeira nos canais de água de resfriamento para garantir um fluxo suave;6. Aplique manteiga nas partes móveis (apenas o suficiente para ficar lubrificado à mão) |
210T-350T | Cada 20.000 moldes | Igual ao acima |
450T-560T | Cada 10.000 moldes | Igual ao acima |
650T-850T | Cada 8.000 moldes | Igual ao acima |
1000T | Cada 5.000 moldes | Igual ao acima |
Requisitos Especiais de Operação :
• Ao retirar a parte interna da cavidade é proibido bater com objetos duros; uma haste de borracha deve ser usada como almofada para superfícies jateadas.
• Após a desmontagem, o estado de cada componente deve ser registrado um por um para garantir um bom desempenho durante a remontagem.
Item de manutenção | Padrões de Operação |
Tratamento de prevenção de ferrugem | Pinte a parte externa do molde e marque o número, mantendo a superfície livre de poeira; depois de remover a ferrugem da superfície dos modelos móveis e fixos, borrife um agente antiferrugem ou aplique manteiga |
Especificações de armazenamento | Feche bem os moldes macho e fêmea com o número voltado para fora; armazene em prateleiras, coloque de forma estável para evitar agitação e entrada de poeira na cavidade |
6.1 Proteção de Segurança: Deve usar equipamento de proteção trabalhista durante a manutenção. Utilize um guindaste para manusear objetos pesados; é estritamente proibido levantar moldes ou acessórios manualmente para evitar ferimentos físicos.
6.2 Pontos de prevenção de ferrugem: Quando a máquina for desligada ou o molde for desmontado, seque bem a água do canal de água; borrife agente antiferrugem na superfície da cavidade.
6.3 Controle de Lubrificação: Uma quantidade adequada de óleo lubrificante é suficiente; quantidade excessiva pode causar contaminação do produto ou afetar a precisão do molde.
Para evitar atrasos no reparo do molde devido ao esmagamento do molde, as máquinas injetoras devem ser equipadas com um monitor de molde (também conhecido como protetor de molde ou olho eletrônico), cujas funções principais são as seguintes:
Categoria de função | Conteúdo de detecção específico |
Detecção de pré-fixação | Confirme a cavidade, o núcleo e os resíduos do produto para evitar esmagamento causado por resíduos |
Monitoramento na moldagem | Detecte a posição de colocação dos insertos, confirme a posição dos controles deslizantes e do retorno do ejetor, identifique a inserção incorreta do inserto |
Verificação pós-produção | Detectar queda deficiente do produto após a ejeção, confirmar ejeção insuficiente ou quebra, detectar falta de material ou rebarbas no produto |
Controle de qualidade de lote | Detecte produtos com múltiplas cavidades ausentes, verifique a exatidão da mistura de cores para produtos multicoloridos, evite a ocorrência contínua de produtos defeituosos |
Através do monitoramento e controle em tempo real do monitor de molde, moldes de alto valor podem ser protegidos de forma eficaz e o risco de esmagamento do molde e os custos de manutenção podem ser reduzidos.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.