





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

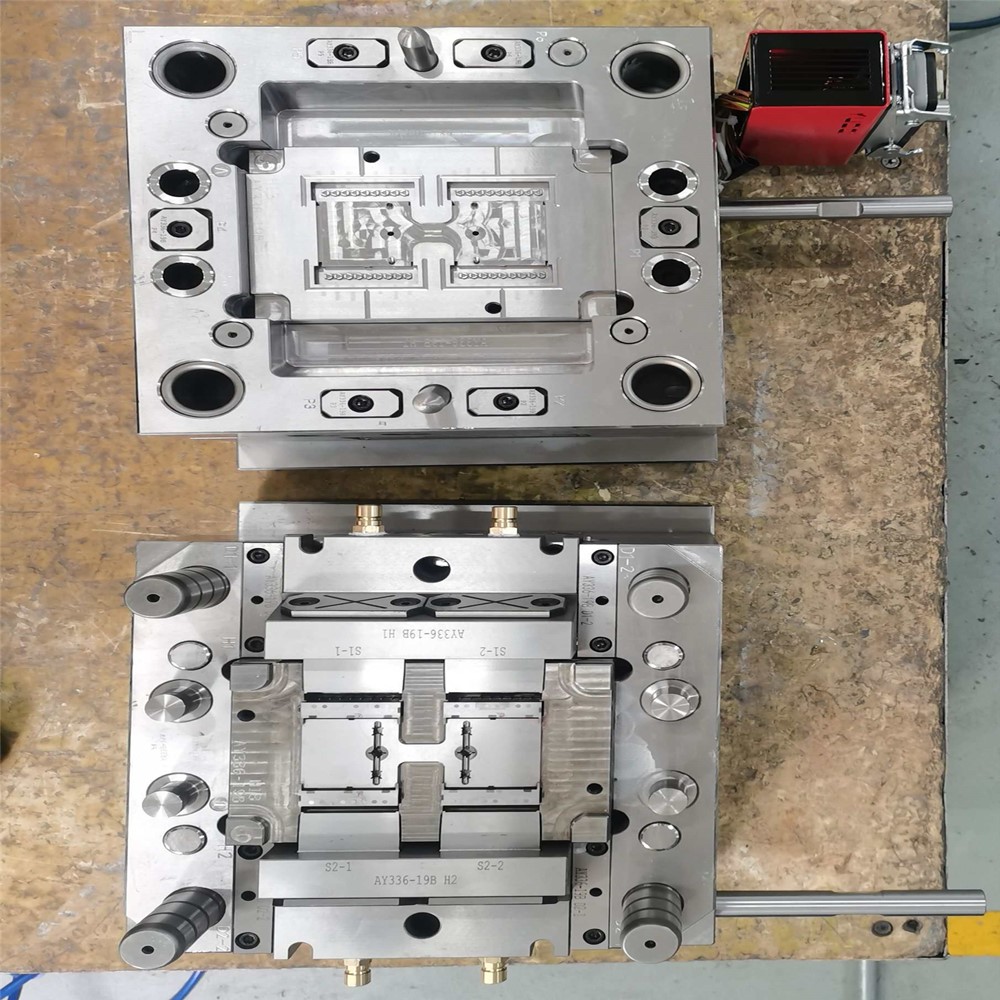
Aqueles que trabalham na indústria de moldagem por injeção sabem que um molde de alta qualidade pode muitas vezes ser mais caro do que a própria máquina de moldagem por injeção. Comparados com outros moldes, os moldes de injeção possuem uma estrutura mais complexa e precisa, o que significa maiores requisitos de operação e manutenção. Portanto, em todo o processo de produção de moldagem por injeção, o uso correto e a manutenção cuidadosa são de grande importância para manter a produção normal das empresas de moldagem por injeção e melhorar sua eficiência. As 15 sugestões a seguir são fornecidas para referência:
Item de inspeção | Requisitos de parâmetros principais | Consequências da incompatibilidade |
Especificações da máquina de injeção | O volume máximo de injeção, a distância efetiva da barra de ligação, as dimensões de montagem do molde na placa, a espessura máxima/mínima do molde, o curso da placa, etc., devem corresponder ao molde | Uma máquina subdimensionada não consegue atender às necessidades de produção, enquanto uma máquina superdimensionada desperdiça energia e pode danificar o molde ou a placa devido à força de fixação inadequada |
Parâmetros de processo | A força de fixação, a pressão de injeção, a velocidade de injeção e a temperatura do molde devem ser definidas razoavelmente | Parâmetros excessivamente elevados podem acelerar o desgaste do molde e reduzir a vida útil; parâmetros excessivamente baixos afetam a qualidade do produto |
Pontos de operação : Antes do uso, é necessário verificar a correspondência entre os parâmetros da máquina injetora e os requisitos do molde, item por item. As condições do processo devem ser definidas com referência aos padrões de projeto do molde para evitar danos ao molde devido a parâmetros anormais.
1. Inspeção da operação do molde vazio : Depois que o molde for instalado, execute primeiro uma operação do molde vazio para observar se todos os componentes se movem de maneira flexível (como se os cursos de ejeção e abertura/fechamento do molde estão no lugar), se as superfícies de partição se ajustam firmemente e se os parafusos da placa de pressão estão apertados.
2. Confirmação de limpeza da cavidade : Antes de cada fixação do molde, a cavidade deve ser limpa para garantir que não haja resíduos de produtos ou objetos estranhos. Ferramentas duras são proibidas durante a limpeza para evitar arranhões na superfície da cavidade.
3. Reinicie a inspeção após desligamento temporário : Antes de ligar a máquina, confirme se o limite do controle deslizante não mudou. Somente depois de confirmar que não há anormalidades o molde pode ser fixado para evitar danos ao molde devido ao desalinhamento dos componentes.
4. Tratamento de anormalidades : Se o molde emitir ruídos anormais ou apresentar outras anormalidades durante a produção, pare a máquina imediatamente para inspeção. O pessoal de manutenção deve realizar inspeções regulares de patrulha e lidar com situações anormais em tempo hábil.
1. Gerenciamento de temperatura : O molde deve funcionar dentro da faixa normal de temperatura para evitar afetar sua vida útil devido à temperatura excessivamente alta ou baixa do molde (por exemplo, alta temperatura pode facilmente reduzir o desempenho dos materiais do molde e baixa temperatura pode causar defeitos de moldagem).
2. Lubrificação de componentes deslizantes : Os componentes deslizantes, como pilares-guia, pinos de retorno, varetas e núcleos, precisam ser inspecionados, limpos e lubrificados regularmente. No verão de altas temperaturas, lubrifique pelo menos duas vezes por turno para evitar que os componentes emperrem devido ao aperto.
• Tratamento de cavidades de alta precisão : Para cavidades com rugosidade superficial Ra ≤ 0,2 μm, é estritamente proibido limpar com as mãos ou fio de algodão. Use ar comprimido para soprar ou limpe suavemente com guardanapos de alta qualidade ou algodão desengordurado embebido em álcool.
• Limpeza regular : Durante o processo de moldagem, compostos de baixo peso molecular decompostos de plásticos podem corroer a cavidade, fazendo com que a superfície fique opaca. É necessário limpar regularmente com álcool ou preparações cetônicas e secá-las a tempo.
Duração do desligamento | Medidas de Proteção |
Desligamento temporário (<24h) | Fechar o molde para evitar exposição de cavidades e machos; borrife óleo antiferrugem ou agente desmoldante em ambientes úmidos |
Desligamento de longo prazo (>24h) | Pulverize óleo antiferrugem nas superfícies das cavidades e núcleos; remova a água dos canais de resfriamento e injete uma pequena quantidade de óleo de motor para evitar ferrugem |
Armazenamento do molde após ser removido da máquina | Aplicar agente antiferrugem, entregar ao pessoal de manutenção amostras qualificadas e lista de utilização (registrando quantidade de produção e status do molde); armazenar no armazém |
Gestão do armazém de moldes : Deve ser gerido por uma pessoa dedicada, com ficheiros estabelecidos (recomenda-se a gestão informática). O armazém deve ser bem ventilado e com umidade ≤ 70%. Os moldes devem ser armazenados em prateleiras, marcadas com status de manutenção ou reparo.
1. Manutenção do sistema auxiliar :
◦ Sistemas de aquecimento e controle de moldes de câmara quente: Após cada ciclo de produção, utilize um ohmímetro para detectar aquecedores e termopares para garantir que estejam consistentes com os parâmetros dos dados técnicos; teste o circuito de controle através de um amperímetro.
◦ Cilindros hidráulicos de extração do núcleo: Drene o óleo hidráulico e vede os bicos de óleo para evitar vazamento de óleo durante o armazenamento e transporte.
1. Gestão de entrega : Além da entrega dos registros de produção e processo, o status de utilização do molde deve ser descrito detalhadamente para garantir a rastreabilidade dos problemas.
A vida útil e o desempenho dos moldes de injeção dependem de operações diárias padronizadas e de medidas de manutenção sistemáticas. As 15 recomendações acima cobrem todo o processo, desde a correspondência do equipamento até o gerenciamento do armazenamento. As empresas devem implementá-los rigorosamente em combinação com as condições reais de produção para prolongar a vida útil do molde, reduzir os custos de produção e estabilizar a qualidade do produto.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.