





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

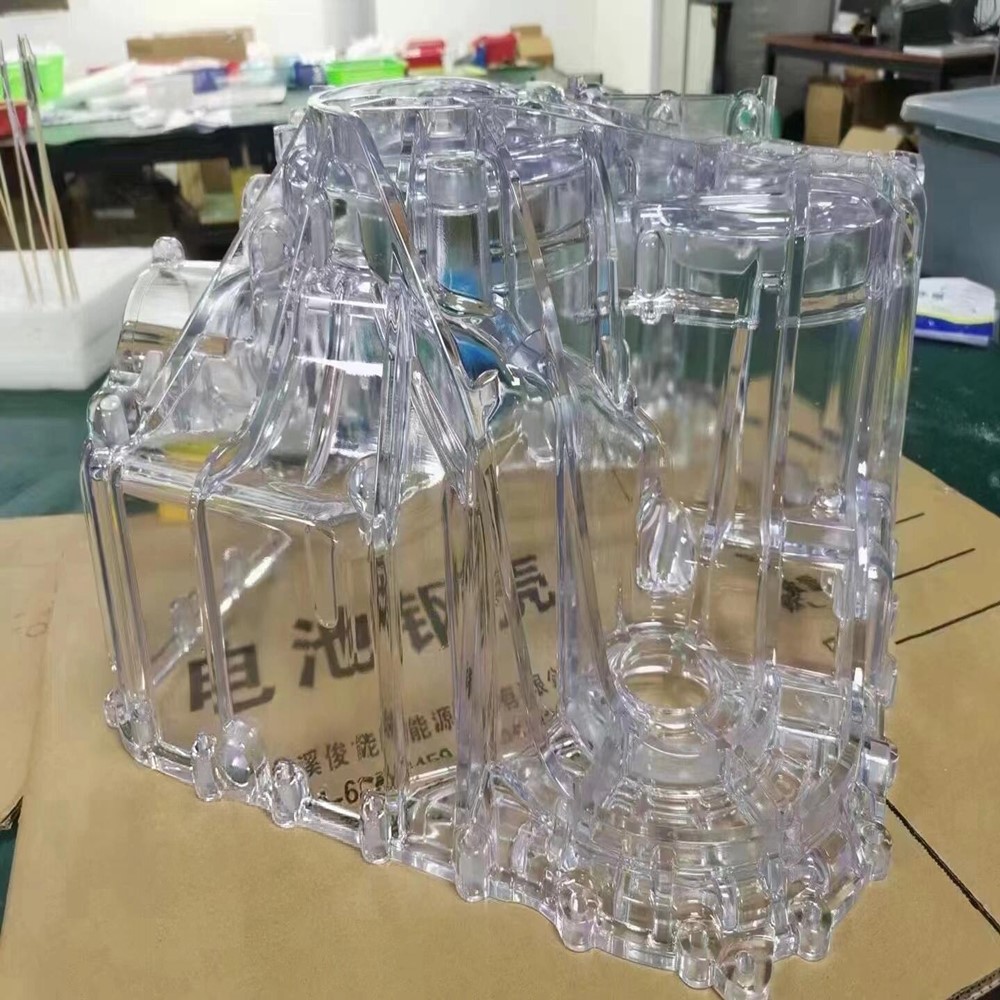
Produtos hemostáticos médicos (como caixas hemostáticas, caixas de embalagem de esponjas hemostáticas, etc.) entram em contato direto com tecidos humanos. A fabricação de seus moldes de injeção deve equilibrar funcionalidade, segurança e biocompatibilidade, enfrentando múltiplas barreiras técnicas. A seguir está uma análise das principais dificuldades e soluções.
Materiais comuns como PP médico e PEEK devem atender aos padrões de biocompatibilidade ISO 10993. Esses materiais geralmente contêm aditivos antibacterianos, que são propensos à dispersão irregular no estado fundido, levando ao desgaste acelerado da cavidade do molde. O molde deve ser feito de aço inoxidável resistente à corrosão (como S136) e a velocidade do parafuso deve ser otimizada (controlada em 80-120 rpm) para reduzir a degradação do material.
Os produtos hemostáticos geralmente precisam ser combinados com precisão com outros instrumentos (como a lacuna de oclusão de clipes hemostáticos ≤ 0,05 mm). A compensação da contração do molde deve ter precisão de ±0,01%. É necessário analisar a curva de resfriamento do material por meio de simulação CAE e predefinir de 3 a 5 ajustes de molde de teste.
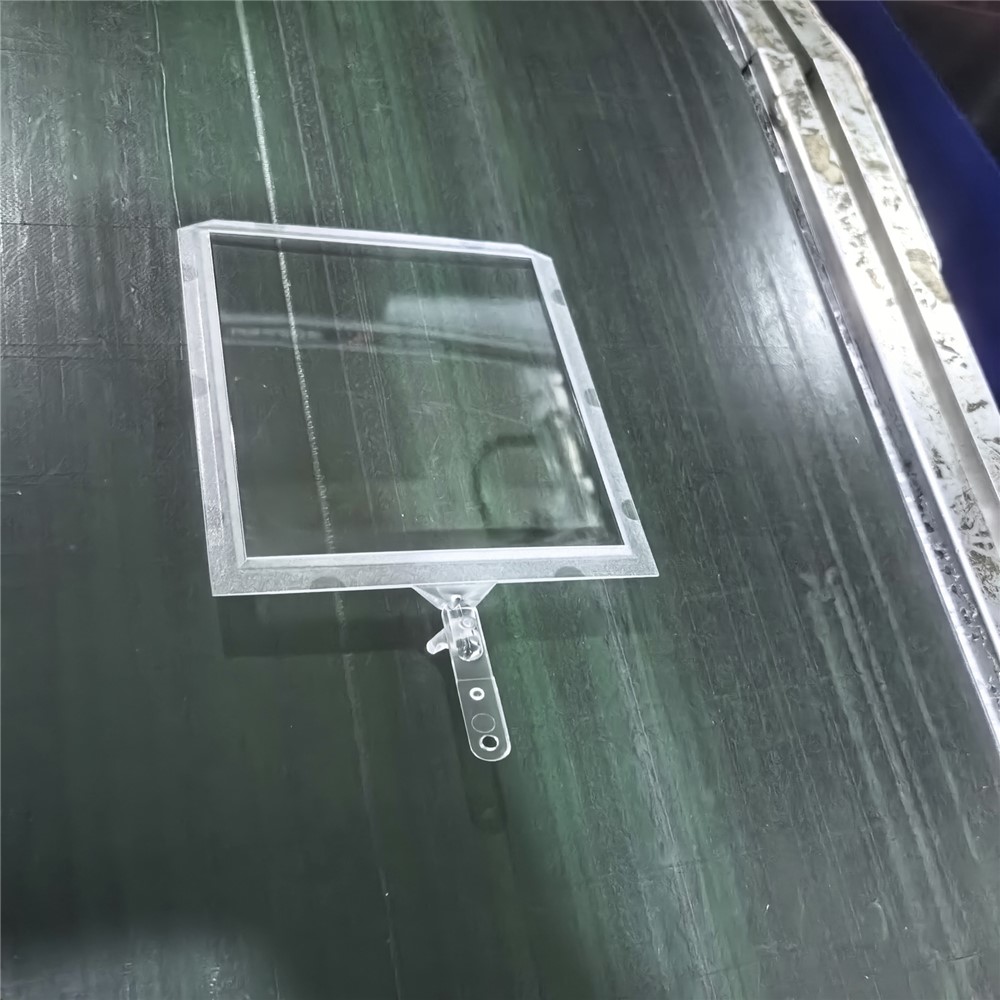
As ranhuras de desvio em forma de grade (profundidade 0,1-0,3 mm) dos curativos hemostáticos exigem que a cavidade do molde tenha precisão de espelho em nível de mícron (Ra ≤ 0,01 μm). Durante o processamento, uma combinação de corte lento do fio e processos de polimento eletrolítico deve ser adotada para evitar ângulos agudos residuais que causem problemas no produto .
O molde deve ser equipado com sistema de exaustão autolimpante . A largura da ranhura de escape é ≤ 0,02 mm para evitar resíduos de detritos. Ao mesmo tempo, são utilizados pilares e buchas guia lubrificadas sem óleo para evitar a contaminação do produto por lubrificantes. A vedação da superfície divisória deve atingir o nível de impermeabilidade IP67 para evitar vazamento de líquido refrigerante.
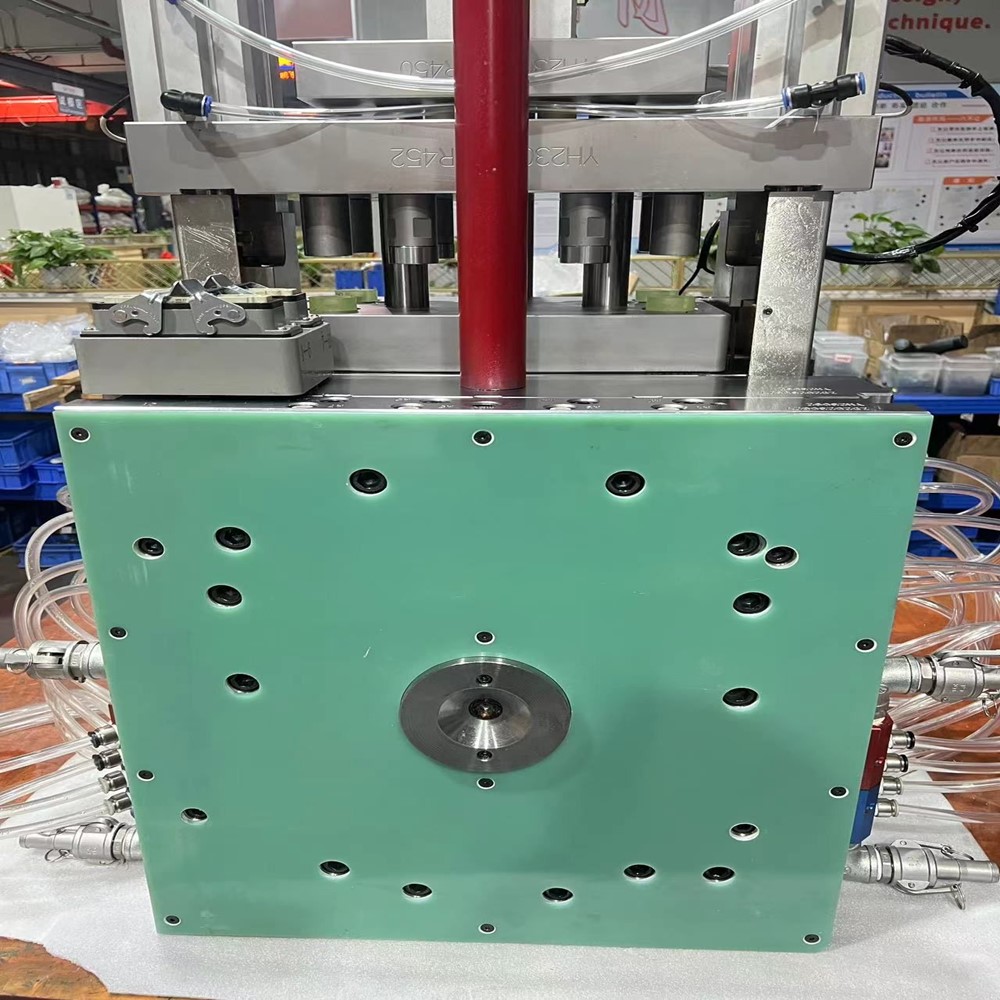
A superfície do molde deve passar por tratamento de passivação (teste de névoa salina ≥ 500 horas), e todas as peças em contato com materiais não devem utilizar revestimentos que liberem substâncias nocivas. Antes de cada produção em lote, três verificações consecutivas de moldagem devem ser realizadas para garantir que a contaminação por partículas do produto seja ≤ 10 partículas/μg.
Para atender à demanda de produção em massa de produtos hemostáticos de um milhão de níveis, os principais componentes do molde (como o núcleo) precisam passar por tratamento de nitretação (dureza superficial ≥ HV1000), e uma estrutura com peças de desgaste rapidamente substituíveis (tempo de substituição ≤ 30 minutos) deve ser projetada para garantir a Eficiência Geral do Equipamento (OEE) ≥ 90%.
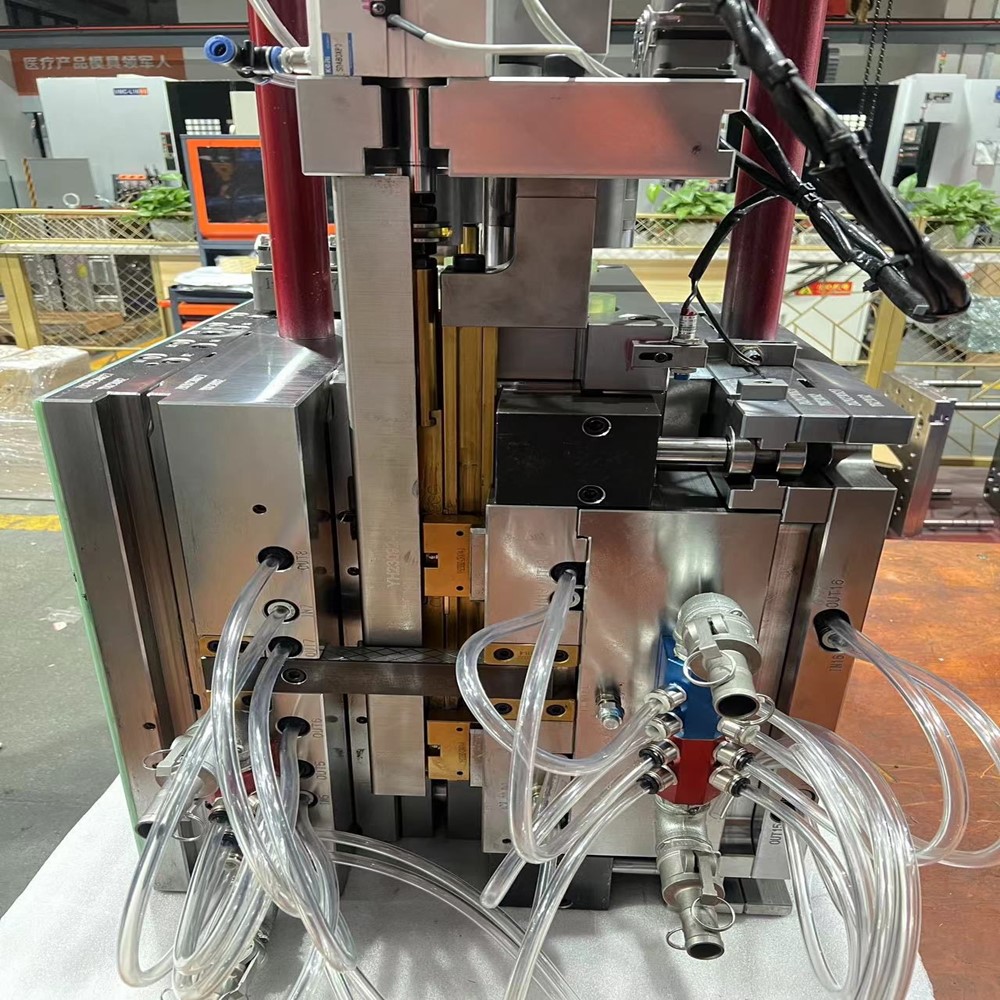
A fabricação de moldes de injeção para produtos hemostáticos médicos é uma integração da ciência dos materiais, processamento de precisão e regulamentações médicas. Um sistema de verificação de todo o processo deve ser estabelecido para alcançar um equilíbrio entre segurança e eficiência.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.