





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

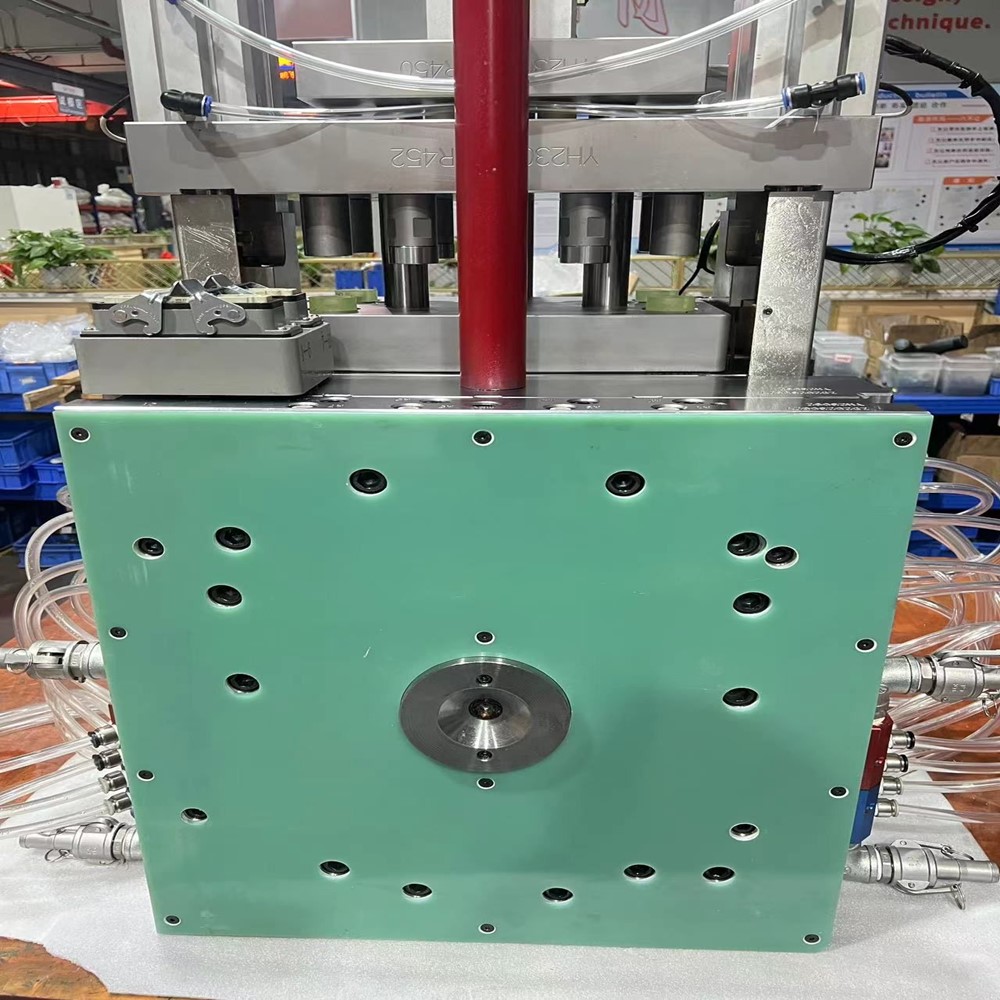
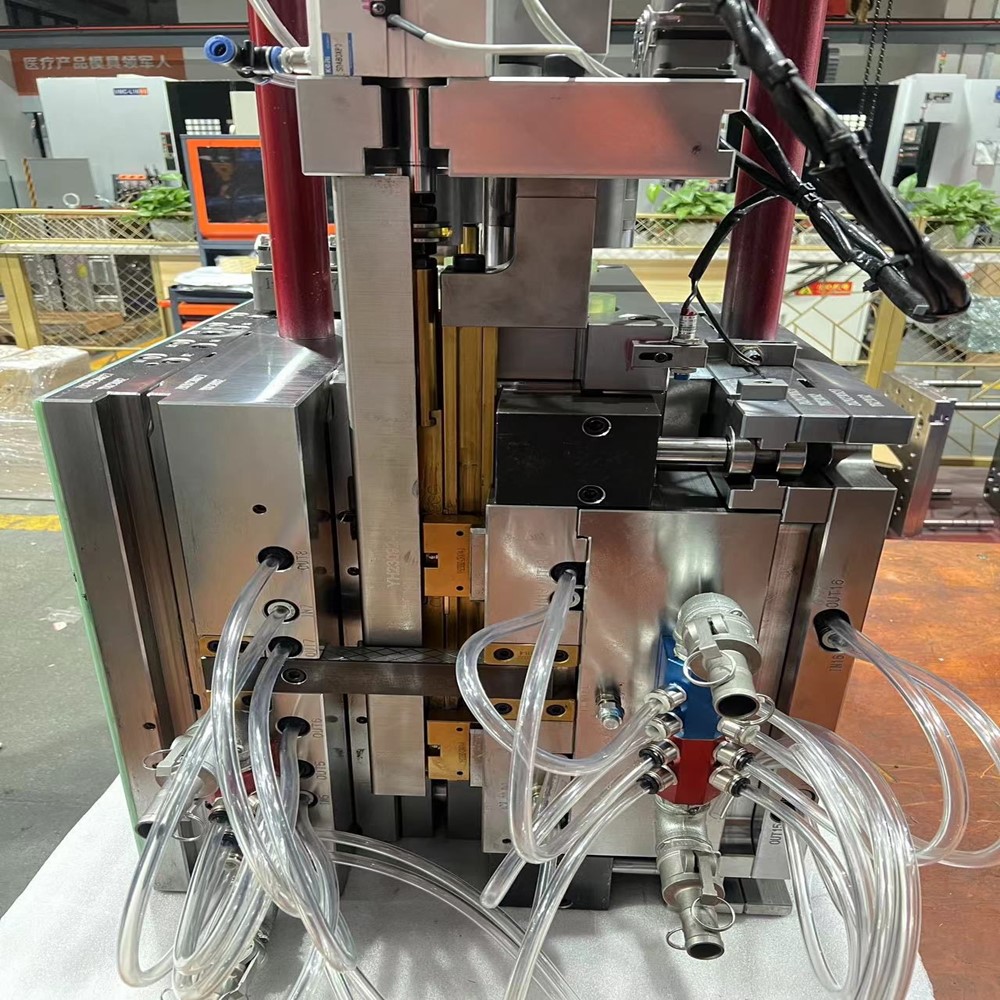
A essência dos moldes de injeção de precisão de alta qualidade reside em alcançar precisão de moldagem em nível de mícron e estabilidade a longo prazo. A sua fabricação requer a integração de recursos técnicos multidisciplinares para atender a requisitos rigorosos ao longo de todo o processo, desde o design até a produção em massa. A seguir são analisados os principais requisitos de cinco dimensões técnicas.
Softwares de última geração, como UG e AutoForm, são usados para estabelecer modelos paramétricos, permitindo a otimização colaborativa da estrutura do molde e dos processos de moldagem por injeção. Peças de encaixe críticas (por exemplo, pilares guia e buchas) devem ter tolerâncias de folga predefinidas de 0,001-0,003 mm, e simulações de movimento são realizadas para verificar ações de abertura e fechamento do molde livres de interferências.
O Moldflow é utilizado para simular enchimento de material fundido, resfriamento e empenamento, prevendo com precisão as posições das linhas de solda e otimizando os layouts das portas. Para peças de paredes finas (espessura de parede ≤ 0,5 mm), são necessárias simulações de taxa de cisalhamento para garantir que o gradiente da taxa de fluxo seja controlado dentro da faixa de 500-1000s⁻¹.
Os componentes da cavidade central são feitos de aços de alta qualidade, como o SSAB 8407 da Suécia ou o Daido NAK80 do Japão, garantindo excelente desempenho de polimento mesmo quando a dureza atinge HRC48-52. Para moldar materiais corrosivos, é necessário aço inoxidável 17-4PH endurecido por precipitação tratado com H900.
A têmpera a vácuo é empregada para garantir a uniformidade da dureza (desvio ≤ 1HRC), e o tratamento criogênico (-196°C) é usado para eliminar a austenita retida, controlando a deformação do molde dentro de 0,005 mm/m. Os componentes críticos devem passar por nitretação para formar uma camada endurecida de 5-10μm com dureza superficial ≥ HV1000.
Um conjunto de centros de usinagem de cinco eixos (precisão de posicionamento ≤ 0,001 mm), máquinas de corte de fio de alimentação lenta (tolerância ± 0,0005 mm) e retificadoras coordenadas são equipados para obter usinagem em nível de espelho de cavidades complexas. Microestruturas (por exemplo, ranhuras guia de 0,1 mm de largura) requerem usinagem por descarga elétrica com taxa de desgaste do eletrodo controlada a ≤ 0,5%.
O polimento espelhado de nível 12 é realizado para atingir uma rugosidade da superfície da cavidade de Ra ≤ 0,02 μm, e o polimento magnetoreológico é usado para eliminar danos subterrâneos. Para moldes de peças ópticas, a inspeção por interferometria a laser é necessária para garantir o valor PV da precisão do formato da superfície ≤ 0,5μm.
As máquinas de medição por coordenadas Zeiss CONTURA (precisão de 0,5+L/500μm) são usadas para inspeção em tamanho real, equipadas com scanners a laser para comparação de nuvens de pontos de superfícies curvas complexas. Durante a moldagem experimental, sensores de pressão da cavidade são ativados para registrar flutuações de pressão em tempo real durante a injeção (controladas dentro de ±2bar).
O ambiente de inspeção deve ter temperatura controlada (20±0,5°C), umidade controlada (50%±5%) e atender aos padrões antivibração ISO 10816-5 Classe 1 para evitar variações do campo de temperatura que afetem a precisão da medição.
Um sistema industrial de internet das coisas é adotado para realizar a regulação em tempo real da temperatura do molde (±0,1℃) e da velocidade de injeção (±1mm/s). Os algoritmos de IA otimizam a curva de pressão de retenção, garantindo uma precisão de repetibilidade do peso ≤ 0,1%.
É estabelecido um banco de dados para usinagem, inspeção e manutenção correspondente aos IDs dos moldes. O desgaste da cavidade é inspecionado a cada 5.000 ciclos (desgaste máximo permitido de 0,002 mm) e a manutenção preditiva é implementada para evitar a degradação da precisão.
A fabricação de moldes de injeção de precisão de alta qualidade combina densidade técnica e experiência em engenharia. Requer o estabelecimento de um sistema técnico padronizado baseado no investimento em hardware, atingindo em última análise o objetivo principal de "primeiro teste qualificado e precisão estável em mais de um milhão de ciclos".
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.