





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

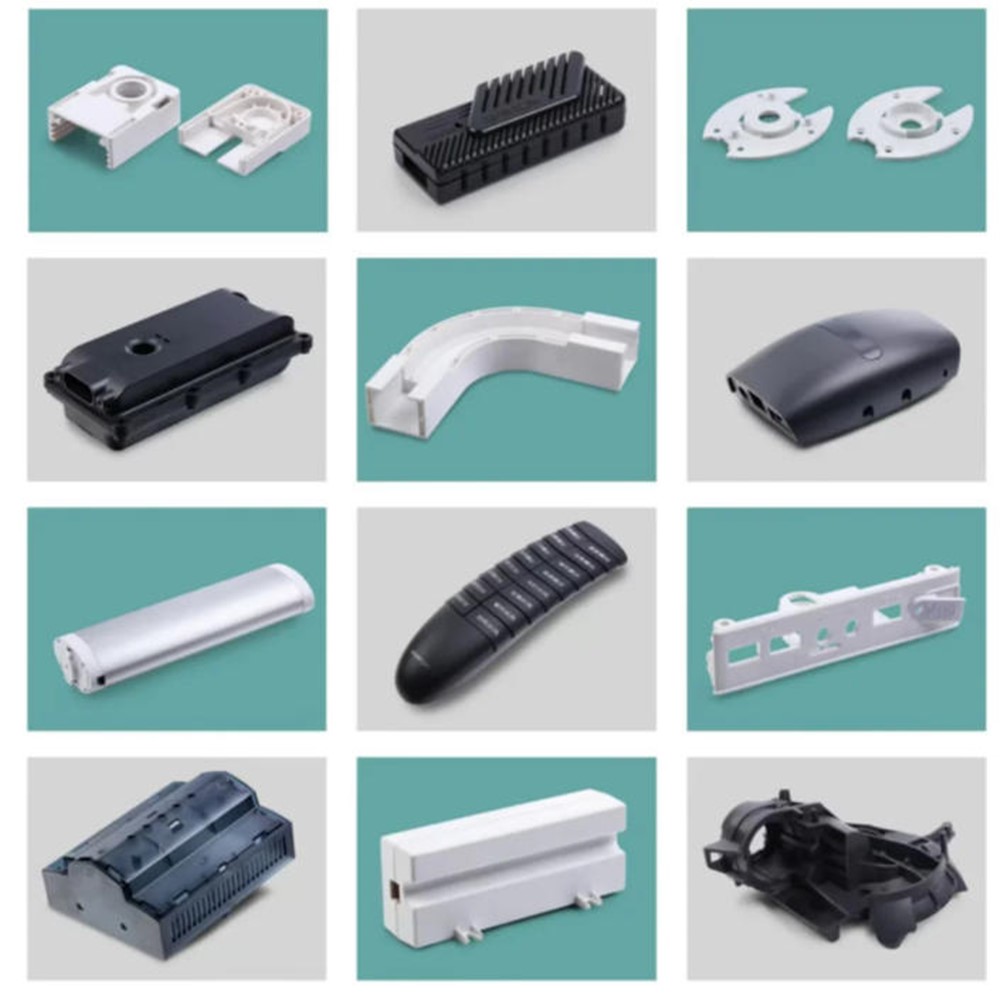
O policarbonato (PC), como plástico de engenharia de alto desempenho, é amplamente utilizado nas áreas eletrônica, automotiva, médica e outras devido à sua excelente transmitância de luz, resistência ao impacto e resistência ao calor. No entanto, as características dos materiais de PC também trazem muitos desafios únicos para a produção de moldes de injeção. Este artigo analisará sistematicamente as dificuldades de produção de moldes de injeção de PC e apresentará considerações técnicas importantes.
As propriedades inerentes dos materiais de PC são a principal fonte de dificuldades na produção de moldes, que precisam ser abordadas na fase inicial do projeto do molde:
Os materiais de PC têm viscosidade extremamente alta no estado fundido e sua fluidez é muito inferior à dos plásticos comuns. Isso leva a uma alta resistência ao enchimento do fundido na cavidade do molde, que está sujeita a defeitos como enchimento insuficiente ou linhas de solda óbvias . No projeto de moldes, atenção especial deve ser dada à otimização da posição e quantidade da comporta. Normalmente, são necessários canais principais e secundários de tamanho maior, e comportas auxiliares devem ser instaladas, se necessário, para garantir o enchimento total do fundido.
Os materiais de PC são propensos à degradação quando expostos a altas temperaturas por um longo período, resultando em descoloração (amarelecimento) e degradação do desempenho. Portanto, o molde deve ser equipado com um sistema de controle de temperatura eficiente para garantir uma temperatura uniforme e estável do molde (geralmente controlada entre 80-120°C) e, ao mesmo tempo, reduzir o tempo de permanência do fundido no barril.
Embora a taxa de encolhimento da moldagem do PC seja baixa (0,5% -0,8%), ele é extremamente sensível às mudanças de temperatura e pressão, o que leva facilmente a desvios na precisão dimensional do produto. No projeto do molde, a compensação precisa do encolhimento deve ser reservada e os parâmetros de retenção de pressão devem ser otimizados para reduzir as flutuações dimensionais.
Os produtos de PC geralmente têm requisitos rígidos de aparência e precisão dimensional, portanto, o projeto da estrutura do molde precisa superar vários gargalos técnicos:
Produtos de PC transparentes (como lentes ópticas) têm requisitos extremamente altos na rugosidade da superfície da cavidade (Ra≤0,02μm), o que requer processos de corte de ultraprecisão e polimento espelhado. Durante o processamento, devem ser evitadas marcas de ferramentas e vestígios de polimento, caso contrário a transmissão de luz do produto será diretamente afetada.
Os produtos de PC com recortes e reentrâncias laterais precisam ser projetados com estruturas de partição complexas, e a folga de ajuste entre o controle deslizante e a cavidade deve ser estritamente controlada entre 0,01-0,02 mm. Lacunas excessivamente grandes causarão rebarbas , enquanto lacunas excessivamente pequenas podem causar arranhões, afetando a qualidade da superfície do produto.
O derretimento do PC tem alta viscosidade e a ventilação deficiente é propensa a bolhas e queimaduras. O molde deve ser fornecido com uma ranhura de ventilação com profundidade de 0,01-0,02 mm na posição final de enchimento do fundido e, ao mesmo tempo, garantir que a ranhura de ventilação esteja desobstruída para a atmosfera para evitar que a contrapressão do gás afete o enchimento.
A precisão do processamento dos moldes de injeção de PC determina diretamente a qualidade do produto, e os seguintes links do processo precisam ser focados:
A cavidade e o núcleo devem ser feitos de aço pré-endurecido com excelente desempenho de polimento (como 718H) ou aço endurecido por envelhecimento (como NAK80), com dureza de HRC35-45. O recozimento com alívio de tensão deve ser realizado antes do processamento para evitar a deformação do molde devido à liberação de tensão durante o uso subsequente.
Centros de usinagem de cinco eixos devem ser usados para processamento de superfícies de cavidades para garantir que a precisão do contorno seja controlada dentro de ±0,005 mm. O polimento espelhado deve seguir o processo progressivo de "do grosso ao fino" e, por fim, usar pasta de diamante para obter um efeito espelhado e evitar arranhões durante o processo.
Os principais componentes do molde (como pilares-guia e mangas-guia) precisam ser temperados até uma dureza de HRC50-55, e a deformação após o tratamento térmico deve ser ≤0,01 mm/m. O tratamento de nitretação pode melhorar a resistência ao desgaste da superfície da cavidade, e a profundidade da camada de nitretação deve ser controlada em 0,03-0,05 mm.
Mesmo que o projeto do molde seja perfeito, uma série de problemas práticos precisam ser resolvidos nas etapas de moldagem de teste e produção em massa:
Para a primeira moldagem de teste, uma velocidade de injeção mais baixa (30-50mm/s) e uma temperatura de molde mais alta (em torno de 100°C) devem ser adotadas para observar a situação de enchimento do fundido. Ao ajustar gradualmente os parâmetros, atenção especial deve ser dada para evitar o superaquecimento por cisalhamento - quando a velocidade de injeção excede 80 mm/s, o fundido de PC está sujeito à degradação devido à alta temperatura local causada pelo cisalhamento.
• Listras prateadas : Causadas principalmente pelo teor excessivo de umidade nas matérias-primas. Os pellets de PC precisam ser secos a 120°C por 4-6 horas para garantir que o teor de umidade seja ≤0,02%.
• Fissuração por tensão : Resultante da concentração de tensões, que pode ser eliminada pelo tratamento de recozimento (manutenção a 120°C por 2 horas), devendo o ângulo de saída ser otimizado (≥1°).
• Marcas de afundamento : Geralmente devido à retenção de pressão insuficiente. É necessário aumentar a pressão de retenção para 80% da pressão de injeção e prolongar o tempo de retenção.
Durante a produção contínua de moldes de PC, a flutuação da temperatura do molde deve ser verificada a cada 2 horas (controlada dentro de ±2°C), e as ranhuras de ventilação devem ser limpas diariamente para evitar bloqueios. Quando ocorrem defeitos contínuos nos produtos, deve-se dar prioridade à verificação do desgaste do anel de retenção (ele precisa ser substituído se o desgaste exceder 0,03 mm).
As dificuldades de produção de moldes de injeção de PC estão concentradas em três dimensões: adaptação das propriedades do material, processamento de alta precisão e controle de estabilidade do processo. A resolução destas dificuldades requer o estabelecimento de um pensamento sistemático desde a fase de concepção do molde, combinando conhecimentos interdisciplinares de ciência dos materiais, processamento mecânico e tecnologia de moldagem por injeção. Com a aplicação de prototipagem rápida de impressão 3D e sistemas inteligentes de controle de temperatura, a precisão e eficiência da produção de moldes de PC serão melhoradas ainda mais no futuro, mas os requisitos abrangentes de habilidade do pessoal técnico também continuarão a aumentar.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.