





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

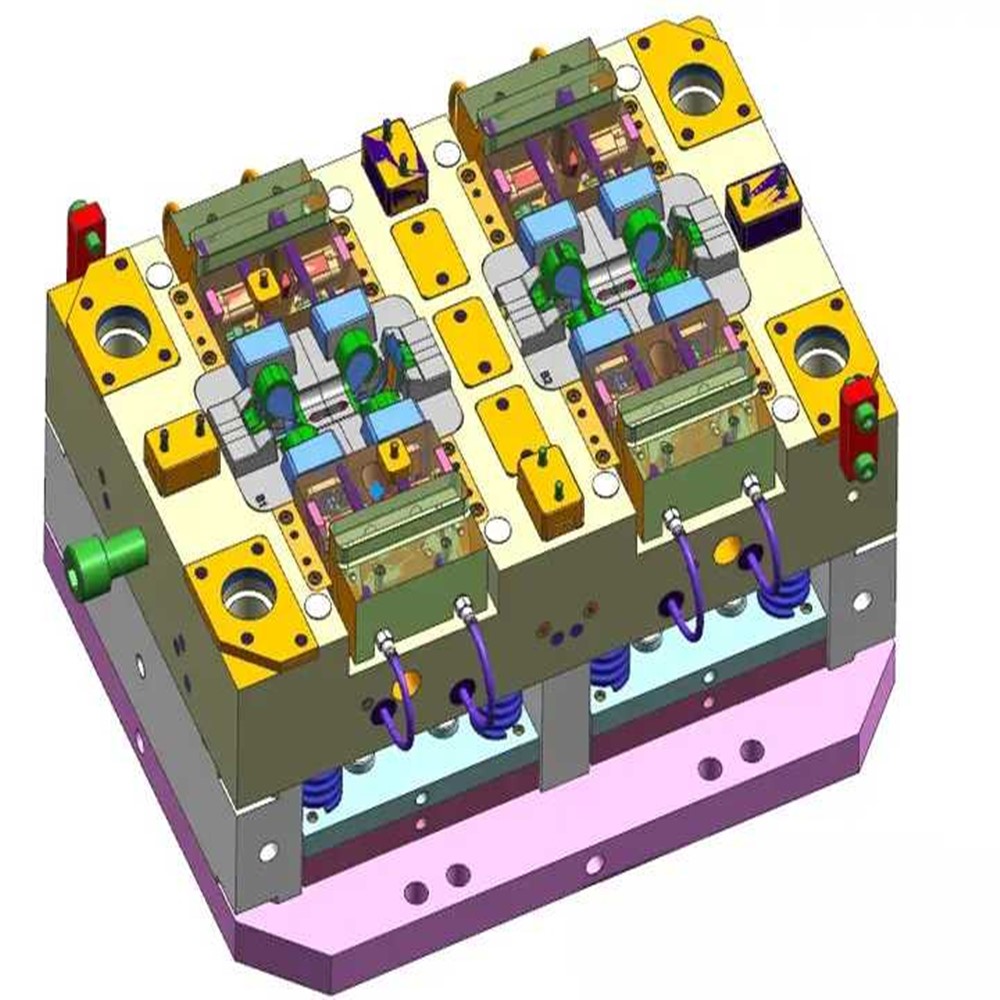
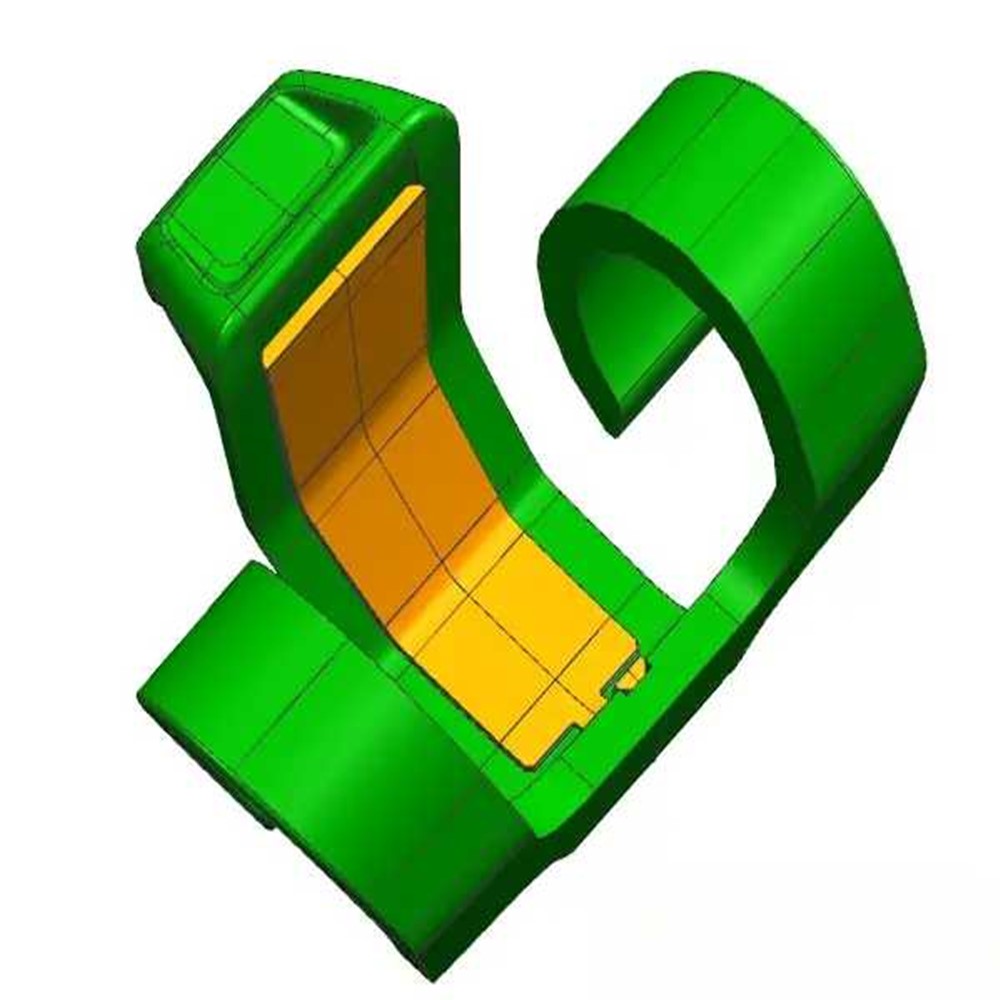
A tecnologia de moldagem por injeção de duas cores, como processo chave no campo da conformação de precisão moderna, realiza a moldagem integrada de dois materiais ou cores por meio de uma única abertura e fechamento de molde, melhorando significativamente a integração funcional e a qualidade da aparência dos produtos. Este artigo expõe sistematicamente os pontos centrais do projeto de moldes de injeção de duas cores, incluindo links importantes como layout do molde, projeto de superfície de partição, controle de tolerância e adaptação de material, e combina estratégias de otimização de parâmetros de processo para fornecer suporte teórico e orientação prática para a produção de alta qualidade de produtos moldados por injeção de duas cores.
O primeiro produto moldado por injeção precisa ser posicionado no lado não operacional do equipamento. A base principal é a otimização da trajetória de movimento do mecanismo de rotação do molde. Quando o molde gira 180° em torno do eixo central para completar a segunda injeção, o produto pode ser transferido com precisão para o lado operacional, realizando a conexão perfeita do processo automático de tomada de peças. Este layout está em conformidade com o princípio do “fluxo de peça única” na produção enxuta. Ao reduzir os nós de intervenção manual, o ciclo da linha de produção pode ser reduzido em 15%-20%. Por exemplo, na produção de peças interiores automotivas bicolores, esse design aumenta a taxa de utilização do equipamento para mais de 92% (com base em dados reais de produção de uma fábrica de motores principais).
As posições de fixação devem ser limitadas ao lado operacional e ao lado não operacional, sendo estritamente proibido fixá-las nos lados verticais (direção perpendicular à mesa do equipamento). Esta especificação decorre das características cinemáticas do sistema de fixação do robô em linhas de produção totalmente automáticas - a configuração nos lados verticais fará com que o ângulo de interferência entre o efetor final e o molde exceda 30°, aumentando significativamente o erro de extração da peça (dados experimentais mostram que o erro pode ser expandido para ±0,5 mm). Para linhas de produção de alta velocidade com requisitos de ciclo ≤15 segundos, esse projeto pode reduzir a probabilidade de tempo de inatividade do equipamento para menos de 0,3%.
• Superfície de separação traseira do molde : Deve basear-se na linha de contorno dos dois produtos mesclados para garantir uma distribuição uniforme da pressão do fundido na interseção das cavidades. Experimentos mostram que a superfície de separação mesclada pode aumentar a resistência da linha de solda em 25%, evitando defeitos de ligação causados por impacto de fusão.
• Superfície de partição do molde frontal : A linha de contorno de um único produto é adotada e contornos mesclados são proibidos. Se o molde frontal usar uma superfície de separação mesclada, a taxa de arranhões na superfície de aparência do produto durante a abertura e fechamento do molde aumentará para 12% (com base em estatísticas de moldes de teste de 3.000), principalmente devido à raspagem da borda do molde no material macio.
A cavidade de injeção secundária precisa definir relevos locais para as posições de borracha do primeiro produto moldado, e a quantidade de relevo é controlada em 0,03-0,05 mm. Ao mesmo tempo, é necessário verificar a resistência da posição de vedação por meio de simulação de elementos finitos - quando a pressão de injeção for ≥80MPa, a deformação plástica deve ser ≤0,02mm, caso contrário, será gerado flash devido à falha da vedação. No caso de um invólucro eletrônico, ao otimizar a largura da posição de vedação para 5 mm por meio da simulação ANSYS, a taxa de defeito de flash é reduzida de 8% para 0,5%.
Componentes | Requisitos de tolerância | Objetivos de controle |
Flanges Dianteiro e Traseiro | -0,05mm | Garanta o ajuste com o modelo da máquina de injeção |
Espaçamento entre flanges | ±0,02mm | Evite distribuição desigual da força de fixação |
Pinos e orifícios do ejetor | 0,1 mm de cada lado | Garanta um movimento de ejeção suave |
Distância do pilar guia e do centro da bucha | ±0,01mm | Garanta a precisão do posicionamento após a rotação |
Profundidade da moldura do molde | -0,02 mm | Controlar a estabilidade do volume após o fechamento da cavidade |
As tolerâncias acima são formuladas com base na norma ISO 286-1. Quando o molde traseiro gira 180°, o erro cumulativo deve ser ≤0,03 mm, caso contrário, a superfície de partição ficará desalinhada e gerará flash.
O processamento secundário da base do molde (bucha de entrada, furos dos pinos ejetores) deve ser baseado na distância central dos 4 pilares guia e furos da bucha. Se o erro de posicionamento deste dado ultrapassar 0,05mm, a probabilidade do molde ficar preso após 1000 aberturas e fechamentos aumenta para 15%. Semelhante ao controle do eixo na engenharia de construção, a distância central dos pilares-guia e buchas é o "eixo estrutural principal" do molde, e seu desvio causará uma reação em cadeia de descontrole dimensional.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.