





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

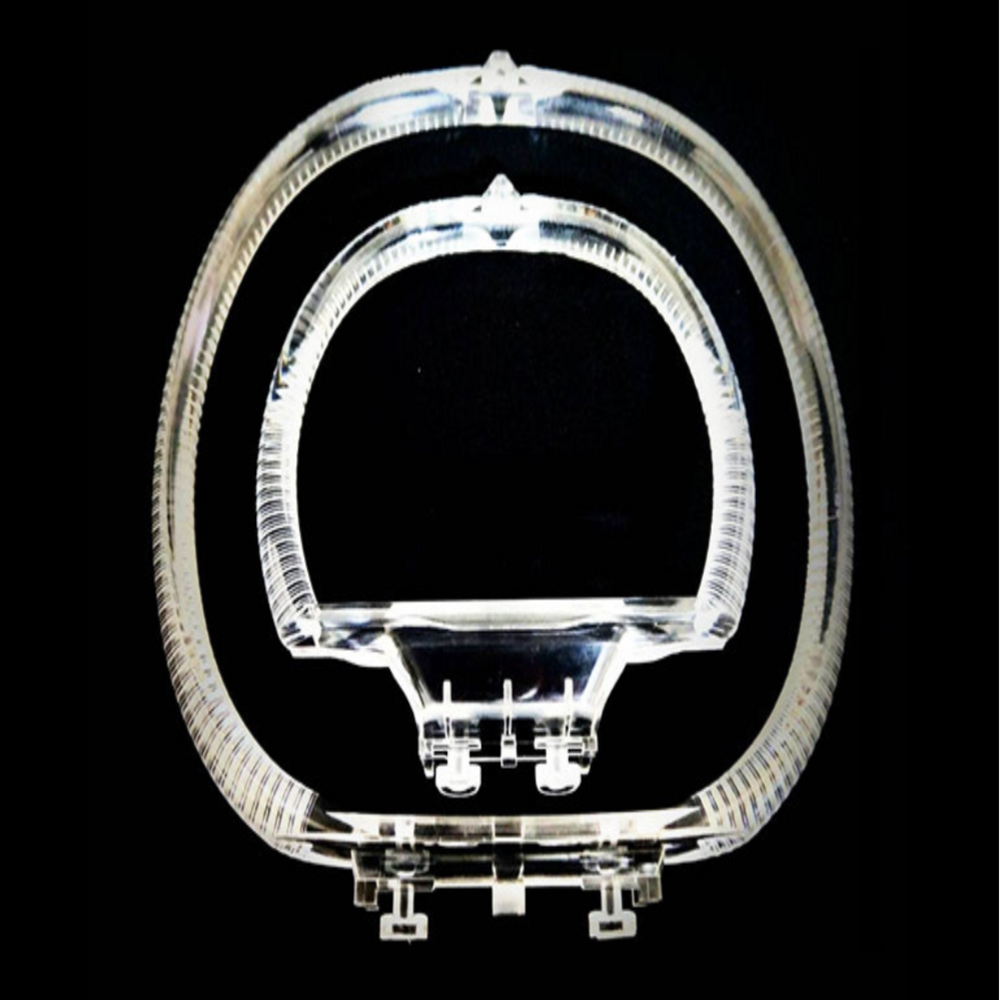
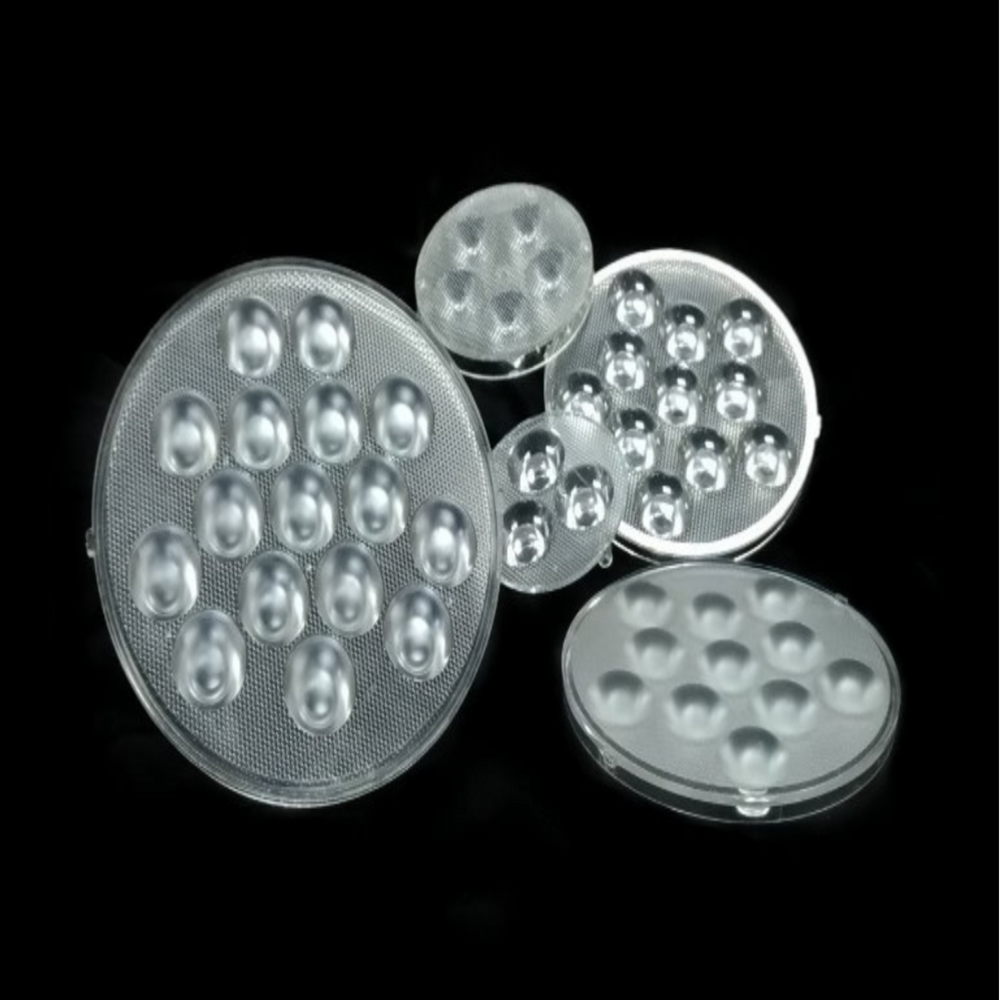
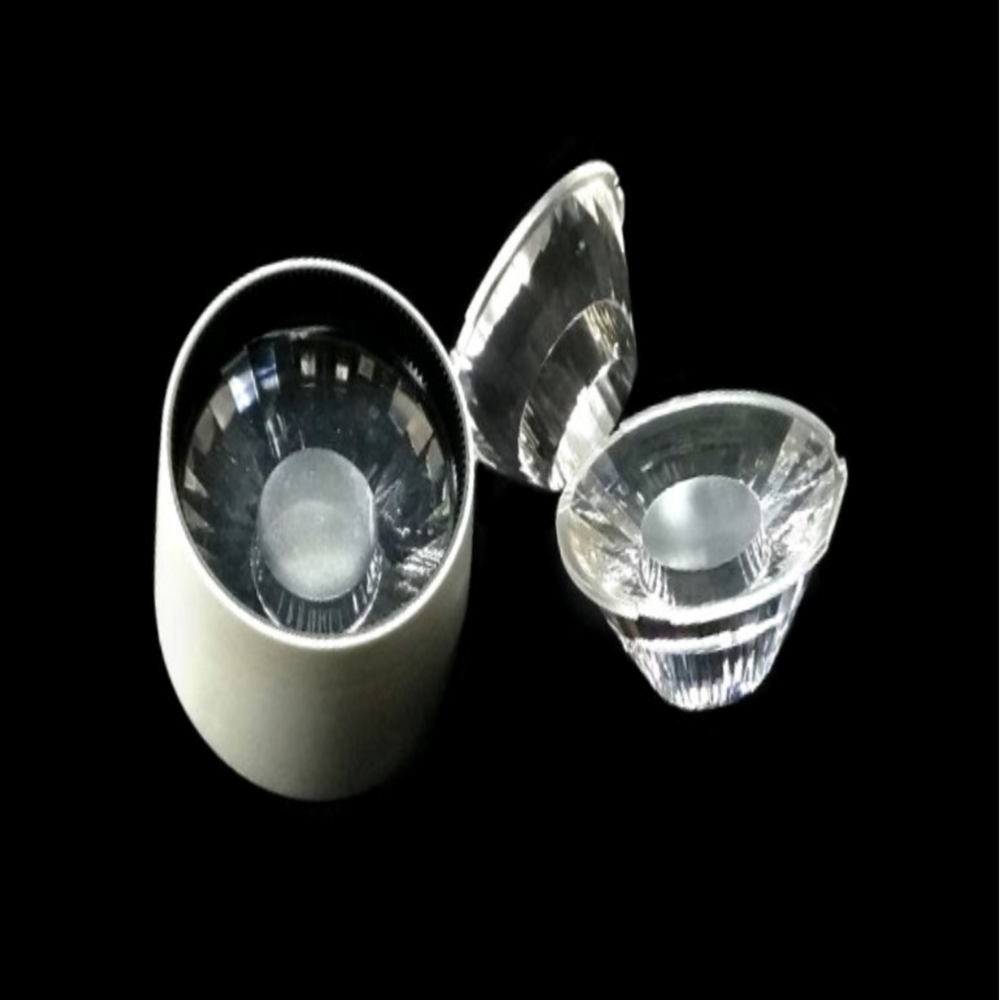
Na indústria de iluminação LED, as lentes ópticas servem como componentes principais que determinam a qualidade da luz, com seus processos de fabricação de precisão impactando diretamente a uniformidade da iluminância, o desempenho da redução da luz e a vida útil dos produtos LED. Tomando como tema central "como as luzes LED são feitas" , este artigo analisa profundamente a principal tecnologia de produção de lentes LED - moldagem por injeção de precisão - e revela os segredos de fabricação por trás da precisão de nível óptico.
As lentes LED são feitas principalmente de materiais de qualidade óptica como PMMA (transmitância ≥92%) e PC (resistência à temperatura ≥120°C), alcançando superfícies ópticas de precisão de nível mícron por meio de moldagem por injeção de precisão. Suas funções principais incluem:
• Controle de luz : Alcançar colimação de feixe, difusão ou distribuição de luz através de designs de superfície asféricos, Fresnel e outros (precisão do perfil de superfície ≤±5μm)
• Suporte estrutural : estruturas de parede fina de 0,3-2 mm que equilibram resistência e uniformidade óptica
• Resistência às intempéries : Texturas funcionais de superfície (por exemplo, anti-reflexo, endurecimento) formadas através de moldes
Caso em questão : A superfície óptica de uma lente de farol automotivo de última geração requer uma tolerância de raio de curvatura de ± 0,001 mm – 1/60 do diâmetro de um fio de cabelo humano.
• Simulação Óptica : Usando Zemax, Código V, etc., para modelagem de caminho de luz para determinar a curvatura da lente e a distribuição da espessura da parede (erro de uniformidade ≤±2%)
• Análise do fluxo do molde : previsão do fluxo de fusão via Moldflow para otimizar as posições da porta (≥5mm das superfícies ópticas para evitar linhas de solda) e canais de resfriamento (diferença de temperatura ≤5℃)
• Alocação de tolerância : Seguindo os padrões de precisão ISO 2768-1, decompondo a tolerância da superfície óptica de 0,02 mm da lente em precisão de usinagem de ± 0,005 mm para cavidades de molde
Processo | Precisão do Equipamento | Especificações Técnicas |
Fresamento de 5 eixos | Posicionamento ±0,002mm | Rugosidade da superfície óptica Ra≤0,05μm |
Moagem de ultraprecisão | Redondeza ≤0,5μm | Erro de contorno asférico ≤±3μm |
Usinagem EDM | Taxa de desgaste do eletrodo <0,1% | Microestrutura formando ±2μm (por exemplo, guias de luz de 0,1mm) |
Tratamento de superfície | Uniformidade da espessura do revestimento ±5% | Transmitância do revestimento anti-reflexo ≥98% |
Controle chave : As pastilhas ópticas usam aço espelhado S136 (dureza HRC52-54), passam por tratamento térmico a vácuo de 12 horas para eliminar o estresse interno, garantindo estabilidade dimensional a longo prazo.
• Inspeção do primeiro artigo : Usando scanners 3D de alta precisão (precisão ±1μm) para comparação de projetos, com foco em:
◦ Erro de forma de superfície óptica (permitido ≤±10μm)
◦ Desvio da espessura da parede (dentro de ±5%)
◦ Altura da rebarba da borda (<5μm)
• Iteração de parâmetros : ajuste da pressão de injeção (80-120MPa), tempo de empacotamento (10-20s) e temperatura do molde (60-90°C) para eliminar defeitos como marcas de afundamento e bolhas. Moldes de alta qualidade normalmente requerem ≤3 execuções de teste.
• Lentes simples (por exemplo, difusores planos): 8 a 12 semanas
• Lentes ópticas complexas (por exemplo, lentes multicurvas para faróis automotivos): 16 a 20 semanas
Gargalo : Retificação óptica de superfície de alta precisão, levando até 8 horas por superfície.
• Máquinas de injeção de alta velocidade (velocidade de injeção ≥200 mm/s) com sistemas de câmara quente (controle de temperatura ±1°C) para formação de superfície de nível óptico
• Linhas automatizadas com picking robótico + inspeção AOI online (reconhecimento de defeitos ≥50μm), alcançando rendimento ≥97%.
• Endurecimento de superfície : Revestimento no molde (IMD) ou cura UV off-line para atingir dureza superficial ≥3H
• Usinagem Secundária : Corte a laser (precisão ±0,02mm), acabamento CNC para posicionamento de postes (tolerância de ajuste ±0,01mm)
• Teste Óptico : Esfera de integração para transmitância (erro ≤1%), goniofotômetro para distribuição de luz (precisão de ângulo ±0,5°)
1. Moldagem de Estrutura Micro-Nano
Produção em massa de matrizes de prismas em escala micrométrica (passo de 50-200 μm) por meio de moldes de litografia LIGA, aumentando a eficiência de distribuição de iluminação pública LED em 20%.
2. Sistema Inteligente de Monitoramento de Moldes
Coleta de dados em tempo real de temperatura/pressão do molde (amostragem de 100 Hz), pré-aviso de desgaste da cavidade (limite: mudança de dimensão >5μm), reduzindo o tempo de inatividade em 40%.
3. Tecnologia de resfriamento conformado
Canais de resfriamento impressos em 3D (diâmetro mínimo de 1 mm) reduzem o tempo de resfriamento em 30%, aumentando a produtividade para 2.000 peças/hora.
Dados de um fabricante líder de LED mostram que o controle preciso do molde em todo o processo melhora a consistência da eficiência de luz das lentes de alta qualidade em 35% e estende a vida útil de 30.000 para 50.000 horas.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.