





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

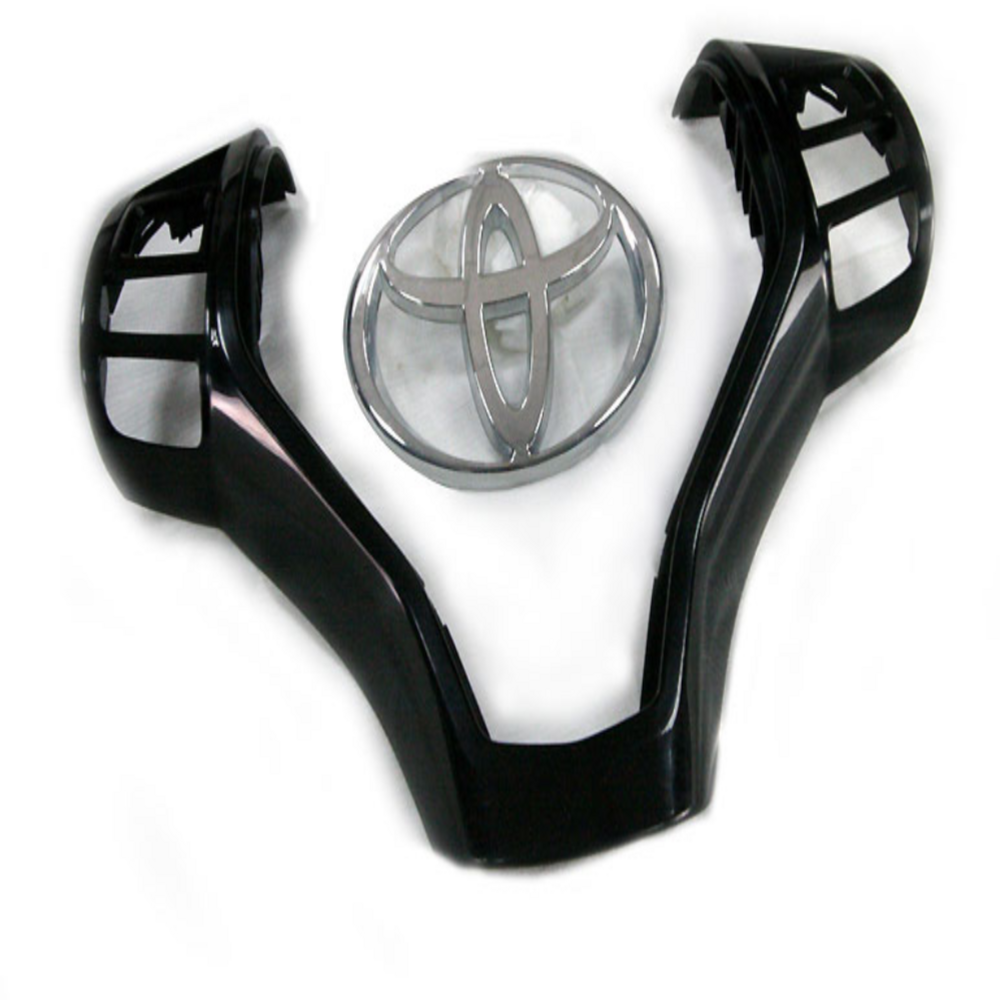
Na indústria automóvel, a qualidade das peças interiores tem impacto direto na experiência de condução e na imagem da marca. Como um elo crítico na produção de interiores automotivos, a fabricação de moldes de injeção de precisão percorre todo o processo, desde o design até o produto acabado, com seu nível técnico determinando a precisão, a textura e a eficiência de produção dos componentes internos. Este artigo detalha os processos de fabricação e o ciclo de peças internas automotivas, revelando o papel central dos moldes de injeção de precisão.
As peças internas automotivas incluem painéis, acabamentos de portas, consoles centrais, saídas de ar, etc., feitas principalmente de polímeros como polipropileno (PP), acrilonitrila butadieno estireno (ABS) e policarbonato (PC). Esses materiais exigem moldagem por injeção de precisão, com precisão de projeto de molde controlada entre 0,01-0,05 mm para garantir a replicação precisa de curvas complexas, estruturas de encaixe e acabamentos de couro/textura. Por exemplo, os moldes para peças decorativas de madeira de alta qualidade devem integrar sistemas de canais quentes e circuitos de refrigeração de precisão, impondo requisitos rigorosos à precisão da usinagem.
Usando softwares como UG e Moldflow para modelagem 3D e análise de fluxo de molde, com foco na otimização de posições de portas, sistemas de resfriamento e compensação de encolhimento. Esta etapa requer confirmação repetida dos padrões de tolerância GD&T com os OEMs, especialmente para dimensões críticas de montagem (por exemplo, folga ≤0,3 mm). Caso em questão: o projeto de molde do painel de uma montadora alemã usou simulação CAE para prever as posições da linha de solda, adicionando proativamente ranhuras de ventilação no núcleo do molde para evitar defeitos de moldagem.
Utilizando centros de usinagem de cinco eixos (precisão ±0,005mm), usinagem por descarga elétrica (EDM, rugosidade superficial Ra≤0,2μm) e EDM de fio lento (erro de perpendicularidade ≤0,001mm/m). Os principais componentes, como controles deslizantes e elevadores, passam por tratamento térmico (dureza HRC52-56) e inspeção de dimensão total por meio de máquinas de medição por coordenadas (CMM). Tomemos como exemplo os moldes de ventilação de ar - suas estruturas de ligação (ligação) de múltiplas lâminas exigem retificação precisa para precisão de movimento, com mais de 80 operações de usinagem por conjunto de moldes.
Após a montagem do modelo, a moldagem experimental é conduzida usando máquinas de injeção (força de fixação de 500 a 2.000 toneladas) para produzir os primeiros artigos e detectar problemas como rebarbas, marcas de afundamento e deformação. A depuração pode envolver múltiplas modificações no molde (por exemplo, polimento de superfícies de cavidades, ajuste de canais de resfriamento) até que os padrões de produção em massa sejam atendidos. As estatísticas mostram que moldes de alta qualidade normalmente requerem ≤3 execuções de teste, enquanto moldes de baixo custo podem precisar de mais de 10 ajustes.
Representando 40% -60% do cronograma total do projeto, limitado principalmente pela dificuldade de usinagem de estruturas complexas. Por exemplo, os moldes da consola central com iluminação ambiente (integrando guias de luz ópticas) prolongam o tempo de desenvolvimento em 30% em comparação com os acabamentos padrão.
Máquinas injetoras de alta velocidade combinadas com robôs automatizados permitem uma produção contínua 24 horas por dia, 7 dias por semana. Os moldes de precisão têm uma vida útil de ≥500.000 ciclos, com moldes de alta qualidade atingindo mais de 1.000.000 de ciclos para produção em massa estável. Parâmetros como pressão de injeção (80-150MPa) e temperatura de fusão (220-280°C) devem ser controlados para manter a flutuação da taxa de contração dentro de ±0,5%.
Envolve tratamentos de superfície como pintura, galvanoplastia e termoformação, além de montagem com componentes como chicotes elétricos e encaixes. Por exemplo, painéis flexíveis usam In-Mold Decoration (IMD) para decoração gráfica, exigindo precisão de posicionamento ≤0,2 mm, dependendo do sistema de posicionamento de precisão do molde.
Os processos incluem medição CMM, inspeção visual (iluminação de 1000lux) e testes funcionais (por exemplo, força de inserção de encaixe 10-15N) para atender aos padrões IATF 16949. Os produtos qualificados são embalados antiestáticos e entregues por meio de modelos JIT (Just-In-Time) dos OEMs.
A adoção da tecnologia de resfriamento conformal (melhorando a uniformidade da temperatura do molde em 40%) e sistemas inteligentes de monitoramento de molde (tempo de resposta de aviso de falha <2 segundos) pode reduzir o tempo de moldagem de teste em mais de 30% e reduzir o tempo de inatividade da produção. Dados de um importante fabricante chinês de moldes mostram que seus moldes de precisão aumentaram o rendimento na primeira passagem de 85% para 98% e reduziram os ciclos gerais de produção em 25%.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.