





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Para obter conexões roscadas fortes e reutilizáveis em componentes plásticos, as inserções roscadas metálicas são a escolha ideal. Diferentes métodos de processo atendem a vários cenários – este artigo analisa quatro processos de inserção convencionais e considerações de seleção com base nas práticas do setor.
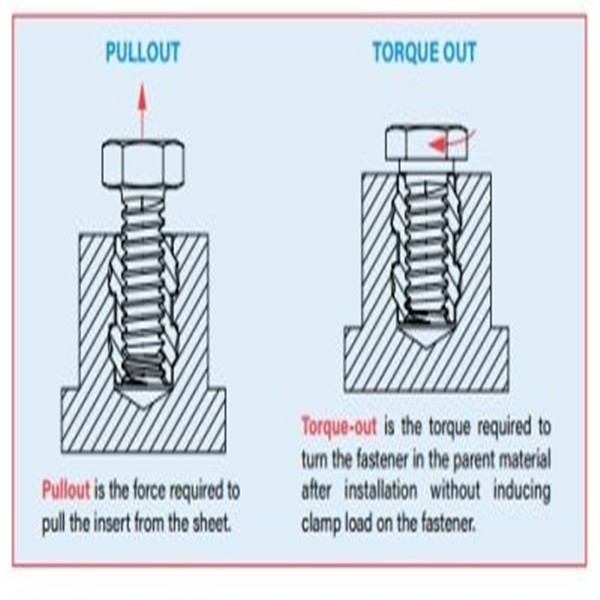
• Força de extração : Resistência à extração da pastilha, correlacionada positivamente com o comprimento da pastilha (pastilhas mais longas proporcionam maior resistência à extração)
• Resistência ao Torque : Resistência às forças rotacionais, determinada pelo diâmetro da pastilha e pelo design do serrilhado (diâmetros maiores oferecem maior capacidade de torque)
• Projeto recartilhado :
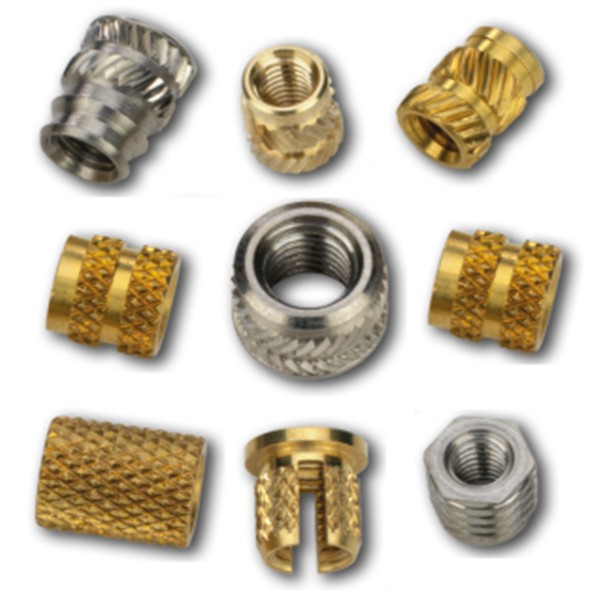
◦ Recartilhamento reto (alta resistência ao torque, menor resistência à tração)
◦ Recartilhamento espiral/diagonal (resistência equilibrada a ambas as forças)
◦ Serrilhamento diamante/hexagonal (resistência omnidirecional, mais comum)
• Termoplásticos : Adequados para processos de fusão a quente, ultrassônicos e em molde (requerem fusão de matriz plástica)
• Termofixos : Compatível apenas com processos de moldagem ou prensagem a frio (depende da deformação elástica do material)
• Materiais de inserção : Latão (escolha tradicional), aço inoxidável/alumínio (tendências ecológicas sem chumbo)
Avalie os custos totais, incluindo projeto de molde, tempo de ciclo e pós-processamento. A conformação no molde possui ferramentas iniciais complexas, mas reduz o pós-processamento, enquanto a prensagem a frio é um equipamento simples, mas com desempenho inferior.
Aplicação : Termoplásticos (por exemplo, ABS, Nylon)
Vantagens do processo :
• Furo pré-formado ligeiramente menor que o diâmetro externo do inserto; aquecido por prensa quente para derreter o plástico circundante
• A resina amolecida flui para as ranhuras serrilhadas, formando uma trava mecânica após o resfriamento
• Suporta instalação simultânea de múltiplas pastilhas, com custos controlados e fácil automação
Limitações : Somente para termoplásticos; requer controle de temperatura para evitar derretimento excessivo
Características técnicas :
• Usa vibração de alta frequência para derreter a borda plástica em vez do aquecimento tradicional
• Velocidade semelhante ao hot melt, mas com janela de processo mais estreita
• Potencial fraturamento de material, operação mais barulhenta e maior dificuldade de automação
Recomendação : Preferido para fábricas com equipamentos de soldagem ultrassônica existentes
Princípio do processo :
• Insertos pré-instalados nos pinos do núcleo do molde; totalmente encapsulado por resina durante a injeção
• Dois tipos: "rosca passante" (requer vedação dupla-face para evitar a entrada de resina) e "rosca cega" (design fechado em um lado)
Vantagens principais :
• Desempenho ideal de extração/torque, sem necessidade de pós-processamento
• Adequado para termofixos e termoplásticos
Desvantagens : Projeto de molde complexo; requer controle rígido de tolerância entre a pastilha e o macho
Características do processo :
• Sem aquecimento/derretimento; depende de deformação mecânica para fixação
• Inserções simples com ranhuras elásticas instaláveis por pressão dos dedos
• Tipos de alto desempenho exigem máquinas de prensagem, conseguindo travamento de ajuste interferente
Aplicação : Termofixos ou necessidades leves de baixo custo; desempenho ligeiramente inferior aos processos de fusão a quente/em molde
• Diâmetro: 1/8"-9/16" (M2-M10)
• Comprimento: 1/8"-5/8"
• Título do tópico : #0-80 a 3/8-16, cobrindo diversas necessidades do setor
• Dispositivos Eletrônicos/Médicos : Priorize a formação no molde para integridade da vedação
• Automotivo/Aeroespacial : Processos hot melt/ultrassônicos para produção em massa automatizada
• Equipamento Industrial : A prensagem a frio equilibra custo e confiabilidade
Tipo de material (termoplástico/termofixo) → Requisitos de desempenho (extração/classificação de torque) → Escala de produção (único/lote) → Compatibilidade de equipamentos (ferramentas de hot melt/ultrassônica existentes) → Orçamento de custos → Seleção de processo ideal
Ao combinar razoavelmente as propriedades do material, as necessidades de desempenho e as condições de produção, as empresas podem escolher o processo mais adequado entre esses quatro métodos para obter conexões roscadas confiáveis e econômicas em componentes plásticos.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.