





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

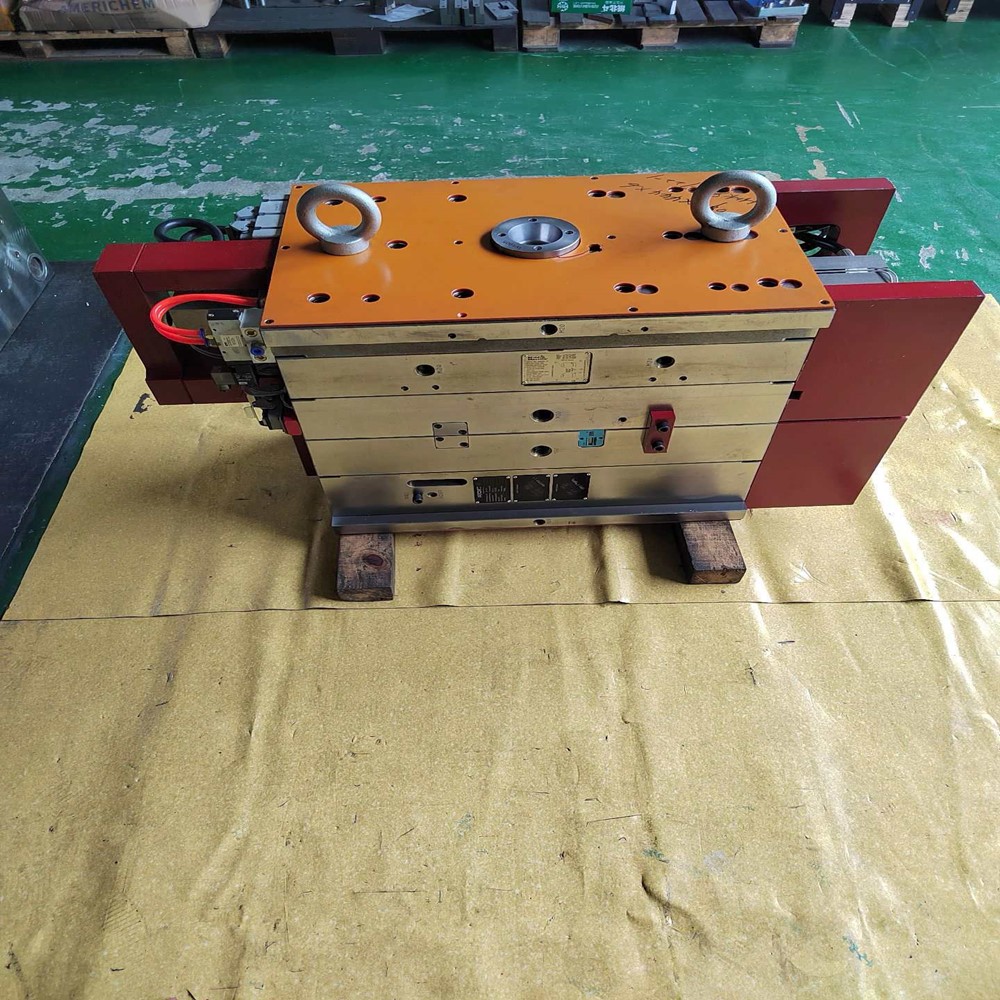
Os moldes reversos são uma forma importante de moldes de injeção, caracterizados pelo fato de o sistema de passagem e o sistema de ejeção estarem localizados no lado fixo do molde. Esta estrutura especial confere-lhes vantagens insubstituíveis na produção de peças plásticas específicas, especialmente adequadas para produtos com requisitos de aparência extremamente elevados .
Os produtos adequados típicos incluem:
• Conchas A do laptop : A superfície externa precisa permanecer intacta e perfeita, sem marcas permitidas. A porta traseira pode atender aos requisitos de aparência de revestimentos semelhantes a espelhos ou semelhantes a pele;
• Invólucros inferiores do monitor LCD : A superfície exposta precisa evitar quaisquer marcas de portão, e a estrutura reversa garante a integridade visual através do portão traseiro;
• Abajures : As peças plásticas transparentes ou translúcidas possuem requisitos rígidos de acabamento superficial. Inverta a porta dos moldes da superfície não visível para evitar que o desempenho óptico seja afetado;
• Painéis de eletrodomésticos de última geração : como painéis de portas de geladeiras e painéis de controle de máquinas de lavar, cujas superfícies externas geralmente adotam processos de pintura ou revestimento de filme e precisam eliminar marcas de bloqueio.
Estes produtos partilham a característica comum de que as suas superfícies exteriores são visíveis e têm elevados requisitos de qualidade, não sendo permitidas portas laterais ou frontais. Neste momento, a estrutura reversa com back gating torna-se a solução ideal. Porém, deve-se ressaltar que a estrutura dos moldes reversos é mais complexa do que a dos moldes normais, geralmente adotando uma combinação “molde de duas placas + câmara quente”. Projetos de moldes de três placas são viáveis, mas aumentarão ainda mais a complexidade e, se a ejeção secundária estiver envolvida, a dificuldade aumentará significativamente.
No projeto de molde reverso, a escolha da forma do canal afeta diretamente a qualidade do produto e a eficiência da produção. A seguir estão os principais parâmetros de dados de corredores comuns:
Tipo de corredor | Materiais adequados | Faixa de tamanho transversal (mm) | Diâmetro da porta (mm) | Espessura adequada do produto (mm) | Cenários típicos de aplicação |
Portão de Borda | PP, ABS, PS | Largura 3-10, Profundidade 0,5-2 | - | 1-5 | Áreas de borda não visíveis de A-shells de laptop |
Portão de Pinos | PC, PMMA | Diâmetro 0,8-3 | 0,8-3 | 0,8-4 | Área traseira central dos abajures |
Portão Submarino | POM, PA | Diâmetro 1,5-5 | 1.2-4 | 1,5-6 | Posições das costelas das conchas inferiores do monitor |
Portão Direto | PE, PVC | Diâmetro 4-12 | - | 3-10 | Parte traseira central de grandes painéis de eletrodomésticos |
Portão de corredor quente | Plásticos de Engenharia | Dependendo do modelo do bico quente | 1,0-5,0 | 0,5-8 | Peças de aparência de alta precisão (por exemplo, capas de telefones celulares) |
Nota: As comportas da câmara quente precisam ser equipadas com um sistema de controle de temperatura e a flutuação da temperatura deve ser controlada dentro de ± 2 ℃ para evitar halos circulares na comporta.
Os moldes reversos basicamente adotam sistemas de canal quente . Se canais frios forem usados, o uso de uma porta de entrada grande na bucha do canal de entrada pode simplificar a estrutura; no entanto, o projeto de moldes de três placas com portas de pinos finos levará a dificuldades na remoção do corredor , e quanto mais portas de pinos houver e quanto mais longos os canais, mais proeminente será o problema. Por exemplo, um molde de concha A para laptop usa portas de 6 pinos e, devido ao comprimento total do corredor superior a 500 mm, a limpeza manual do molde é necessária após cada produção, reduzindo a eficiência em 30%.
O poder de ejeção dos moldes reversos geralmente é fornecido por cilindros de óleo . Como o lado de ejeção está localizado no molde fixo, as máquinas de injeção comuns não conseguem realizar a ação de ejeção no lado fixo da placa do molde. Ao projetar, o impulso do cilindro de óleo precisa ser calculado: Impulso de um único cilindro de óleo (kN) = Área projetada da peça plástica (cm²) × 4-6 (fator de segurança). Por exemplo, uma peça plástica de 500 cm² precisa de 2 a 3 cilindros de óleo de 50 kN.
Halos circulares tendem a ocorrer na superfície externa diretamente oposta à comporta , principalmente devido ao resfriamento irregular do molde causado pela alta temperatura na comporta do canal de entrada. As soluções incluem:
• Definir um canal anular de água de resfriamento ao redor do bico quente com diâmetro de 8-10mm e vazão de água ≥1,5m/s;
• Utilização de inserções de cobre-berílio na parte de contato entre o bico quente e o molde para melhorar a condutividade térmica;
• Controlando a diferença de temperatura entre o bico quente e o fundido dentro de 10 ℃.
Em um determinado caso, a taxa de defeito de halo de um molde de fundo de monitor foi reduzida de 15% para 0,5% através da otimização do canal de água de resfriamento.
Embora os moldes reversos possam atender às necessidades de peças de aparência sofisticada, os desafios trazidos pela complexidade estrutural não podem ser ignorados:
• A estrutura do molde reverso de três placas precisa adicionar uma placa decapante no lado fixo do molde, resultando em um aumento de 20% a 30% na espessura do molde;
• O projeto de ejeção secundária precisa ser combinado com um elevador e um mecanismo de ligação da placa superior, estendendo o ciclo de depuração em 50%;
• O custo de manutenção do sistema de câmara quente é 30% -40% superior ao dos moldes normais.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.