





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Categoria | Diferenças | Tipos comuns |
Plásticos Cristalinos | As partículas internas (moléculas, átomos, íons) do mineral estão dispostas regularmente, formando um sólido com determinada estrutura reticulada, apresentando forma geométrica regular. A maioria dos minerais da natureza são cristais. | PE, PP, POM, PA6, PBT, PET, PA66, PA6T, PA11, PA12 |
Plásticos Amorfos | As partículas internas (moléculas, átomos, íons) do mineral estão dispostas irregularmente, formando um sólido sem estrutura treliçada. Esses minerais não são amplamente distribuídos e existem poucos tipos, como o vidro vulcânico. | ABS, PVC, PMMA, PS, PC, PPO, PSF, PES, PAI, PEI |
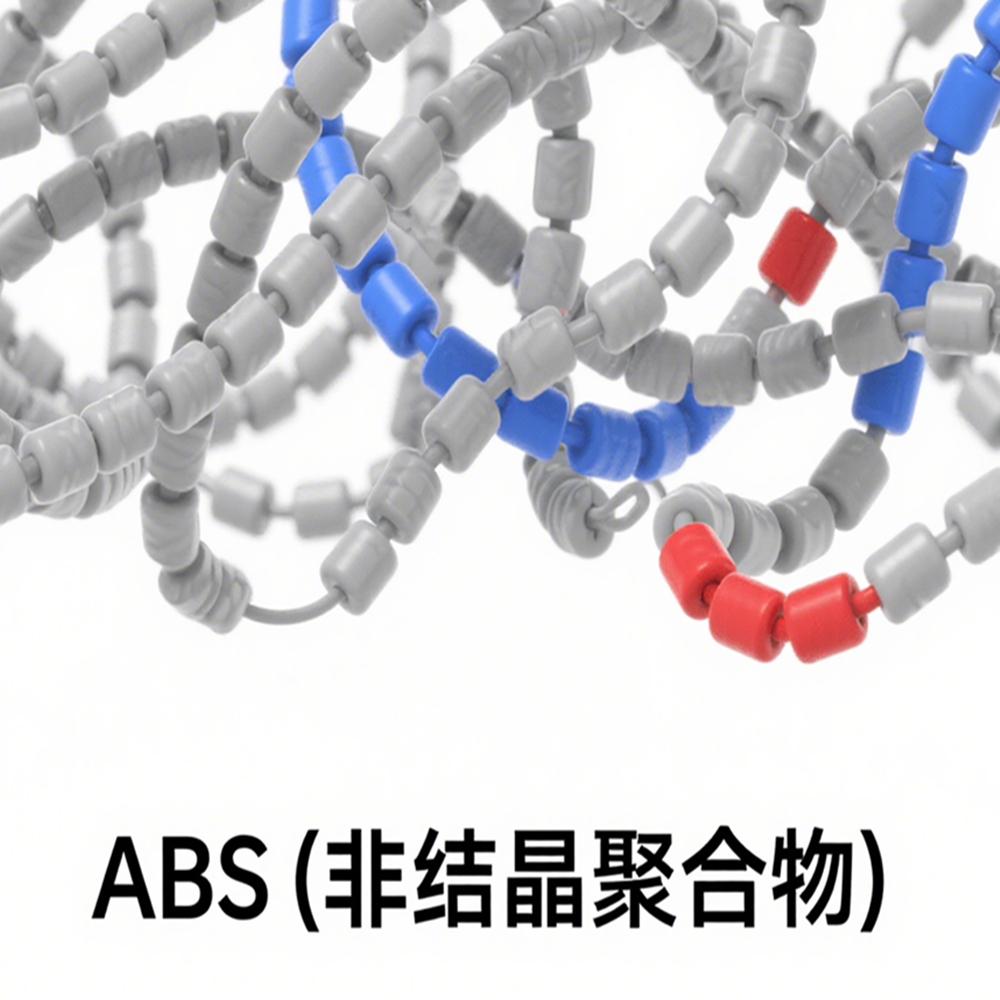
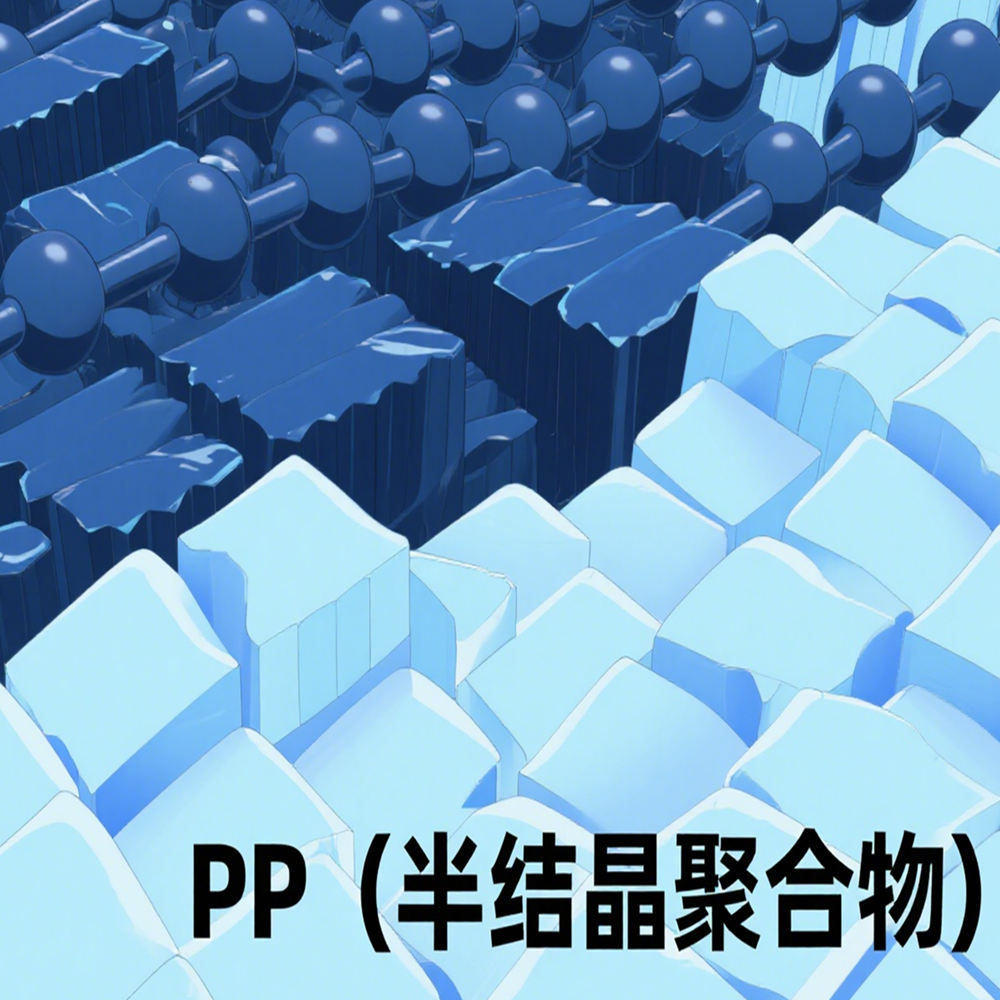
Imagens de materiais ABS e PP em seus estados cristalino e amorfo.
P20, 718, 718H, S136, S136H, NAK80, NAK55, 738, 738H, S55C, H13, SKD, liga de cobre berílio, DF2, 8407, 2311
• NAK80 : Não requer tratamento térmico e é um aço pré-endurecido com dureza superior a HRC30. Possui excelente efeito de espelho, bom desempenho de usinagem por descarga elétrica e soldabilidade relativamente boa. É adequado para eletrodos e moldes de polimento, mas as linhas de polimento do NAK80 são relativamente óbvias.
• S136 : Requer tratamento térmico, com dureza de até HRC48 - 52. Possui alto acabamento espelhado e bom desempenho de polimento, sendo adequado para processamento de materiais como PVC, PP, EP, PC e PMMA.
• Seleção de material : Se o núcleo do molde usar H13, DF2 é comumente usado para elevadores angulares.
• Razões : H13 é semelhante a 2344 na Europa e SKD61 no Japão. É um material macio com boa temperabilidade e resistência ao desgaste. Geralmente pode ser usado em moldes com mais de 300.000 disparos, podendo atingir 56HRC após tratamento térmico. A dureza comumente usada está entre 48 - 56HRC. Para materiais levantadores de ângulo geral, é necessário ter alta dureza superficial e certa tenacidade interna. Quando o núcleo do molde usa H13 e é endurecido a 52HRC, materiais como DF2 são mais adequados para elevadores angulares. Geralmente, as grandes empresas exigem que o material do núcleo do molde não possa ser igual ao material do levantador angular. Se o cliente especificar claramente o mesmo material, após o tratamento térmico, ele deverá ser 5HRC maior ou menor que o material do núcleo do molde para evitar gripagem ou escoriações durante o processo de moldagem e melhorar sua resistência ao desgaste. Além disso, geralmente não é recomendado usar a série 420 para elevadores angulares porque eles são de aço inoxidável e estão sujeitos a gripagem.
1. Layout geral razoável do molde
2. Seleção da superfície de partição
3. Layout do corredor e seleção do portão
4. Dispositivo de ejeção
5. Layout dos canais de água de resfriamento
6. Seleção da ventilação
7. Atenção aos ângulos de inclinação durante a divisão do molde, extração de insertos, manuseio do ângulo de fricção e seleção da contração do material
8. Os desenhos de processamento devem ser detalhados, mas concisos
A chave é a estrutura. Se a estrutura puder ser simplificada ao máximo e garantindo a qualidade do molde, a empresa poderá lucrar ao máximo com isso. Ao receber um produto, o primeiro passo é encontrar a maior superfície de partição, determinar aproximadamente os moldes dianteiro e traseiro e, em seguida, analisar a estrutura do molde frontal e a estrutura do molde traseiro com base nisso, incluindo inserções, corrediças, levantadores angulares e outros mecanismos auxiliares. Depois que as ideias estruturais estiverem claras, o próximo passo é considerar o processamento para determinar a racionalidade da estrutura, como inserir ou não, usar CNC ou corte de fio, usar CNC ou gravação, etc.
• Por um lado, ao revisar o produto com o cliente, é necessário destacar os problemas de desmoldagem trazidos pelo produto para a abertura do molde e considerar a possibilidade de melhorar o produto.
• Por outro lado, antes do projeto do molde, faça uma reunião dentro da empresa para buscar diversas sugestões estruturais viáveis e determinar o plano final do ponto de vista do processamento e das necessidades do cliente.
1. Orientação do sistema de câmara quente.
2. Racionalidade do resfriamento.
O foco está no número de voltas, no passo e na direção do parafuso, e o mais crítico é como evitar a rotação.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.