





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

1. Polimento em nível de espelho, superfície da cavidade com defeitos de grãos rejeitados deve ser polida para efeito de espelho Ra ≤ 0,05 μm, quaisquer pequenas linhas de processamento ou arranhões serão amplificadas na moldagem por injeção, resultando em dispersão de luz e transmissão irregular de luz. Mesmo os resíduos do agente desmoldante podem deixar vestígios de neblina, portanto a limpeza e a manutenção também precisam ser extremamente rigorosas.
2. Superfícies de moldagem e inserções: Tolerância zero para folgas Se houver lacunas de tamanho micrométrico nas superfícies de moldagem e juntas das inserções, o material fundido irá infiltrar-se e formar franjas ou rebarbas. As peças transparentes geralmente não podem ser aparadas posteriormente, portanto, a precisão do ajuste do molde precisa ser controlada dentro de 0,01 mm, se necessário, o uso de estrutura de adsorção a vácuo para melhorar a vedação.
3. Projeto de exaustão de cavidade profunda: para evitar “marcas de queimadura”, materiais transparentes matadores (como PC, PMMA) são sensíveis a altas temperaturas, o ar preso causará queimaduras localizadas, resultando em marcas marrom-amareladas. A área da cavidade profunda precisa aumentar a ranhura de exaustão (profundidade de 0,02-0,03 mm) ou liga porosa embutida para garantir que o gás seja descarregado rapidamente, evitando transbordamento.
4. O resfriamento da via navegável contra o molde, a tensão de encolhimento do recorte, as marcas de encolhimento das peças transparentes e a tensão interna afetarão significativamente as propriedades ópticas. A linha de água do molde deve se ajustar perfeitamente ao contorno da cavidade (distância da superfície ≤ 15 mm), com processo de temperatura variável para obter resfriamento uniforme, para evitar índice de refração irregular ou rachaduras por tensão devido a diferenças de temperatura.
5. Material e revestimento: moldes de alta qualidade com pontos positivos ocultos serão usados S136H e outro aço inoxidável puro, ou através de cromagem, revestimento de liga de níquel-fósforo para aumentar ainda mais a resistência à corrosão e o desempenho de desmoldagem, para reduzir a degradação da superfície causada pelo uso a longo prazo.
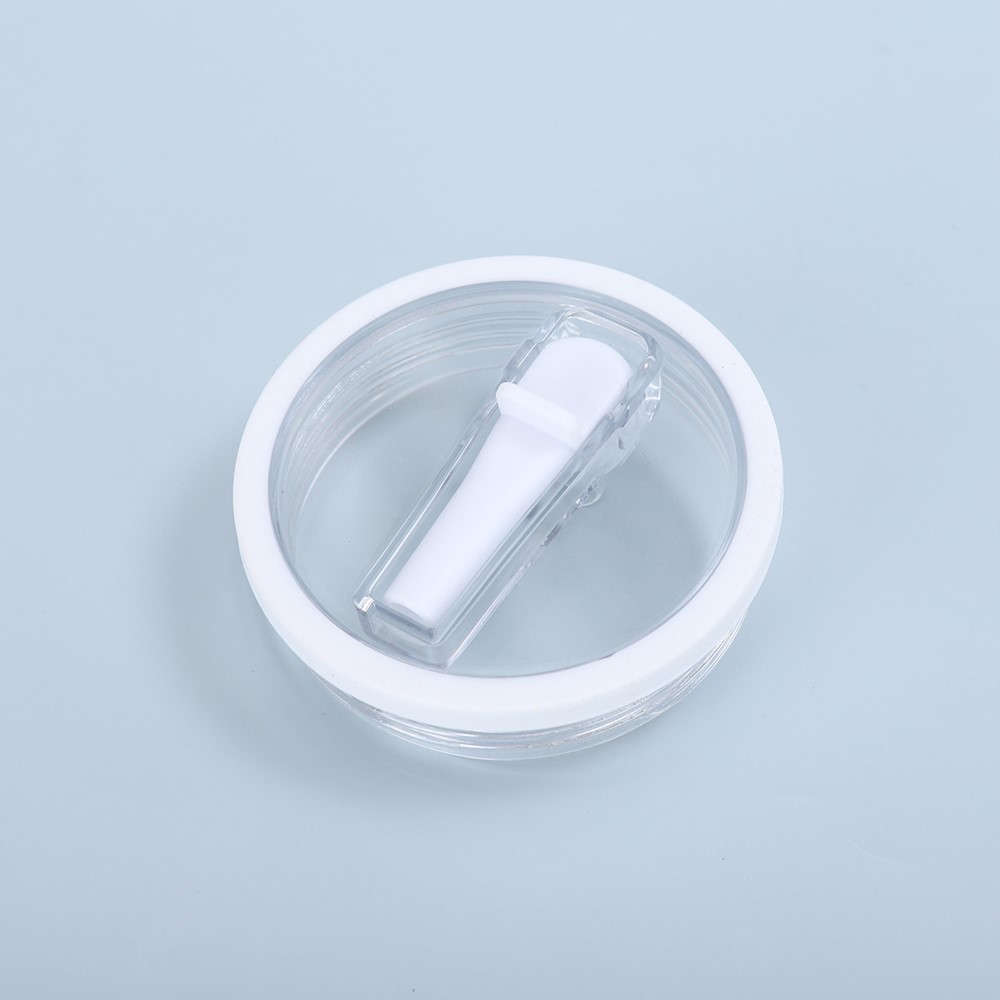
O molde de injeção transparente é o desafio final de precisão e habilidade, do polimento à exaustão, cada elo do “erro milimétrico” pode tornar o produto inferior. Costuma-se dizer na indústria que “as peças transparentes são um espelho do molde que detecta demônios”. O seu molde é forte o suficiente?
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.