





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

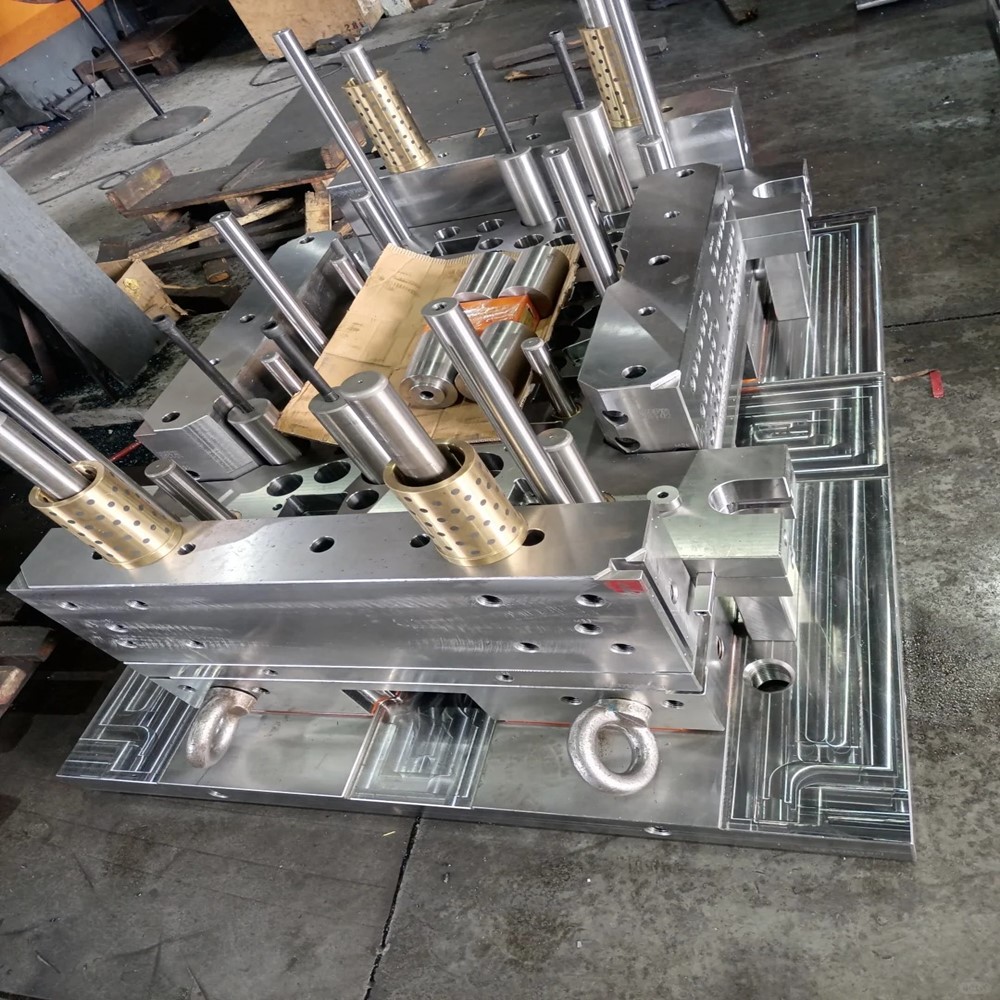
A aderência é um problema comum na moldagem por injeção, que se manifesta na colagem de produtos na cavidade ou nos pinos ejetores, dificultando a retirada das peças e até mesmo danificando o molde. Aqui está uma solução sistemática.
• Ângulo de inclinação insuficiente (<1°), dificultando o desprendimento do produto.
• Distribuição desigual dos pinos ejetores, resultando em força local excessiva.
• Polimento ruim, com superfície de cavidade rugosa (Ra>0,2μm).
• Tempo de retenção excessivamente longo, fazendo com que o produto encolha excessivamente e destrua o núcleo.
• Resfriamento insuficiente, resultando na solidificação incompleta do plástico.
• Pressão de injeção excessivamente alta, fazendo com que o material penetre nas pequenas lacunas do molde.
• Materiais contendo fibra de vidro (como PA66+GF30) desgastam o molde.
• Plásticos de alta viscosidade (como PC) são propensos a grudar.
• Uso inadequado de agentes desmoldantes, com resíduos que levam à aderência secundária.
• Aumente o ângulo de inclinação para 1,5°~3°.
• Adote ejeção de nitrogênio ou estrutura de desmoldagem forçada com corte inferior.
• Cromagem na cavidade (dureza ≥1000HV).
• Polir para nível de espelho (Ra≤0,05μm).
• Aumente o número de pinos ejetores (espaçamento ≤50 mm).
• Use pinos ejetores planos ou pinos ejetores de luva para reduzir a área de contato.
Parâmetro | Direção de ajuste | Princípio |
Tempo de espera | Encurtar em 10%~20% | Reduza o estresse de contração |
Temperatura do Molde | Abaixe em 5 ~ 10 ℃ | Acelerar a solidificação |
Velocidade de injeção | Adote curva lenta-rápida-lenta | Evite a penetração do jato de material |
• Controle segmentado da máquina de temperatura do molde (o molde frontal é 5°C mais alto que o molde traseiro).
• Use sopro de ar de alta pressão para desmoldagem.
• Adicione 0,1% ~ 0,5% de masterbatch de agente desmoldante (como à base de silicone).
• Evite usar agentes desmoldantes à base de óleo (que poluem o molde).
• Materiais higroscópicos (como náilon) precisam ser secos até um teor de umidade <0,02%.
1. Intervenção Manual: Bata suavemente nas partes não críticas do molde com uma haste de cobre para auxiliar na desmoldagem.
2. Pulverização Temporária: Use agentes desmoldantes à base de água (os resíduos precisam ser cuidadosamente limpos).
3. Descalcificação a laser: Remova depósitos carbonizados na cavidade.
• Verifique o desgaste do pino ejetor a cada 50.000 ciclos de molde.
• Limpe regularmente manchas de óleo de cavidade com acetona.
• Estabeleça parâmetros de alerta precoce (como alarme automático quando a força de ejeção exceder 10% do valor definido).
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.